EN
Sélection de la densité de la mousse et mécanique de stratification dimensionnelle
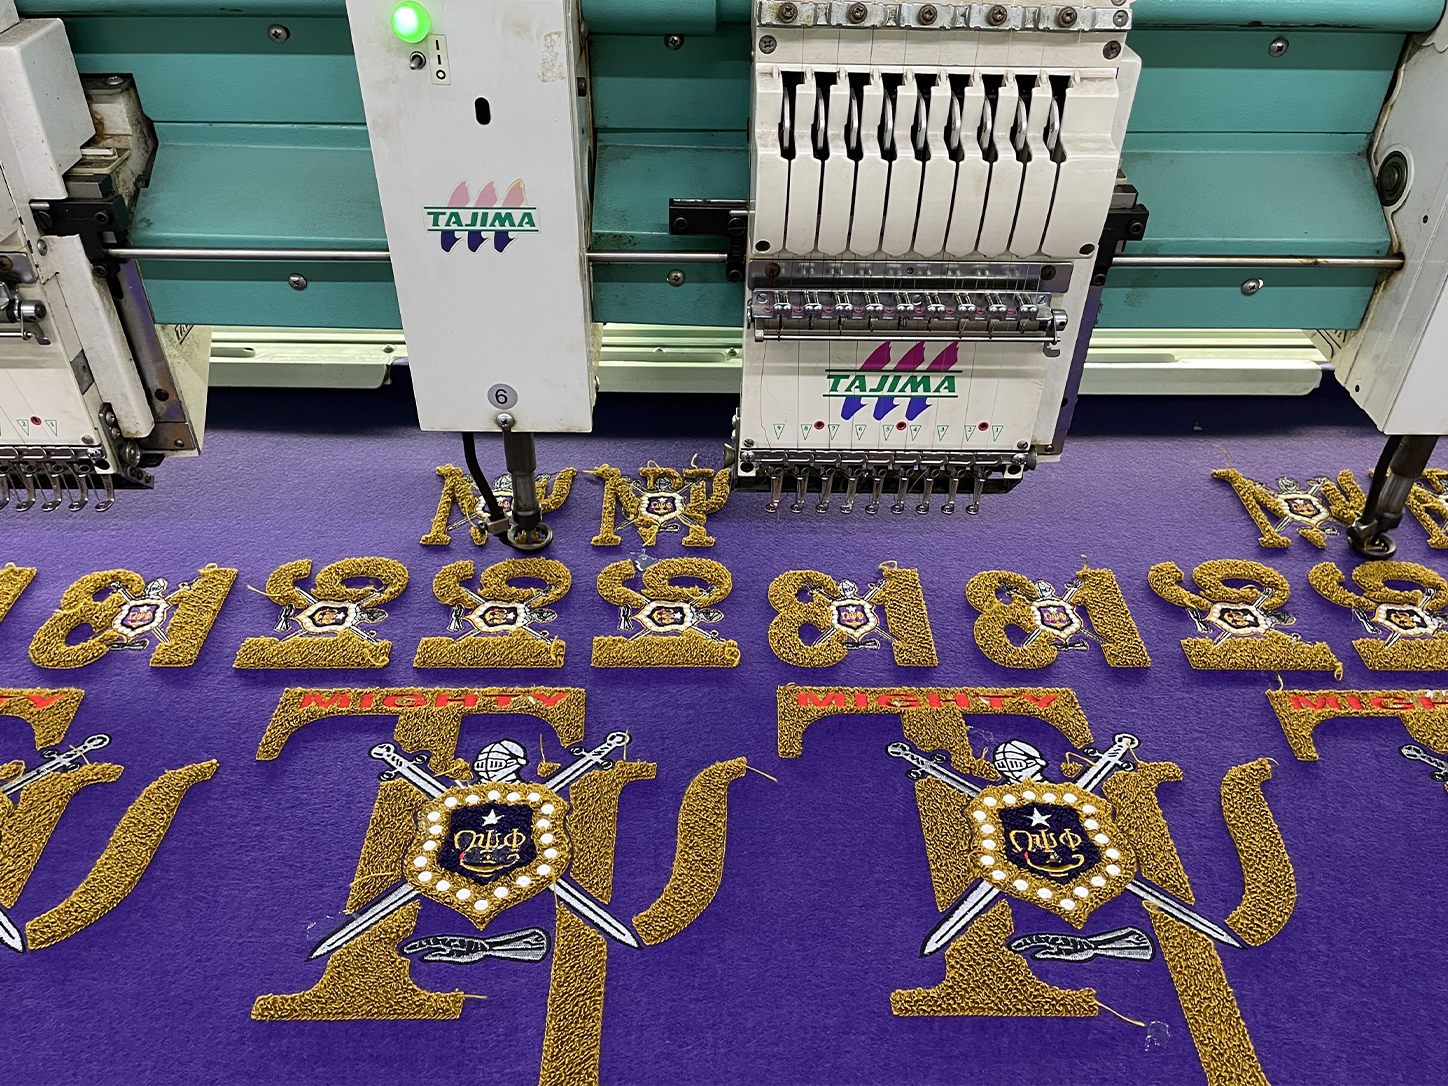
Concevoir des patchs de broderie personnalisés à fort impact en 3D exige une compréhension approfondie de la densité de la mousse et de la physique du stratifiage des fils. Contrairement aux emblèmes plats en 2D, où les fils reposent directement sur un fond en sergé, la broderie gonflée (puff embroidery) en 3D intègre une couche de mousse en éthylène-acétate de vinyle (EVA) haute densité sous les points satinés supérieurs. Cette couche de mousse soulève certains éléments du motif, créant un effet tactile en relief qui fait ressortir les logos sur les casquettes, vestes et sacs. Le choix de l’épaisseur adéquate de mousse — généralement comprise entre 2 mm pour des lettrages subtils et 6 mm pour des formes graphiques audacieuses — est essentiel afin d’obtenir une dimension nette sans déformer le tissu sous-jacent. Les équipes de conception doivent veiller à ce que les illustrations comportent des largeurs de trait suffisantes, car les lignes étroites inférieures à 3 mm ne recouvrent pas entièrement les bords de la mousse, ce qui entraîne une exposition de la mousse brute et des bords effilochés après plusieurs usages.
Numérisation des tracés vectoriels et limitation des angles de point de surpiqûre
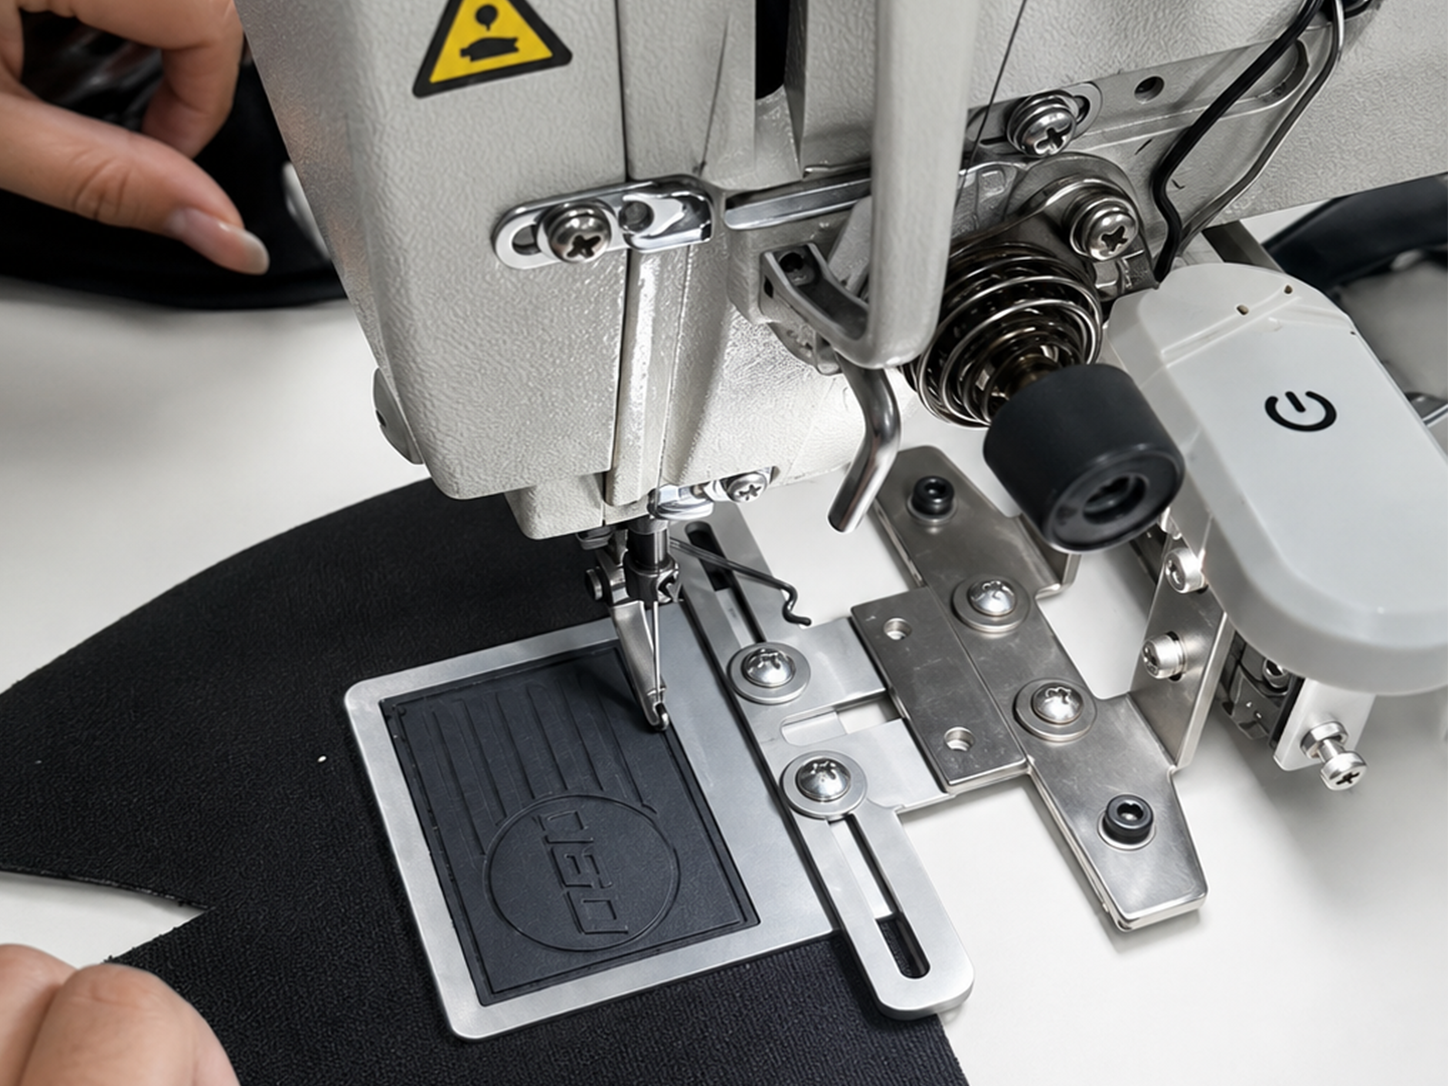
Traduire un graphisme vectoriel en un fichier numérique exécutable pour la broderie exige une technique spécialisée lorsqu’on travaille avec des éléments en 3D. Les paramètres logiciels standard de numérisation doivent être modifiés afin de tenir compte du volume physique du bloc de mousse intégré. Les numériseurs commencent par poser un point de sous-couche qui perce et fixe solidement le bloc de mousse EVA au tissu de base. Ensuite, des points de surpiqûre perpendiculaires sont programmés aux extrémités ouvertes des lettres ou formes surélevées. Cette surpiqûre agit comme un joint net : elle coupe proprement le pourtour de la mousse tout en empêchant les bords bruts de cette dernière de percer à travers les points de satin finaux. Augmenter la densité des points de satin d’environ 40 % à 50 % par rapport à une broderie plane garantit une couverture fil complète, créant des bords nets et rigides qui conservent leur relief même après des lavages industriels intensifs.
Contraste de la palette de couleurs et étalonnage de la tension du fil
L’impact visuel des broderies personnalisées en 3D repose fortement sur une sélection stratégique des couleurs et une gestion rigoureuse de la tension du fil sur le terrain de production. L’utilisation d’un fil polyester résistant de poids 40 garantit la résistance à la traction et l’éclat requis pour enrouler fermement les blocs de mousse denses sans se rompre à haute vitesse machine. Afin d’éviter que la mousse sous-jacente ne transparaisse à travers les minuscules espaces entre les fils, les équipes de production rapprochent étroitement la couleur de la mousse EVA de celle du fil supérieur — par exemple, en utilisant une mousse noire sous un fil bleu marine ou noir, et une mousse blanche sous des fils clairs et pastel. Les techniciens machines doivent régler avec précision la tension du fil supérieur : une tension excessive aplatit la mousse et provoque la casse des aiguilles, tandis qu’une tension trop faible engendre des points bouclés désordonnés le long des contours surélevés. Une tension exacte permet d’obtenir des lignes de point nettes, uniformes et visuellement percutantes.
Finition des bords et choix du support structurel
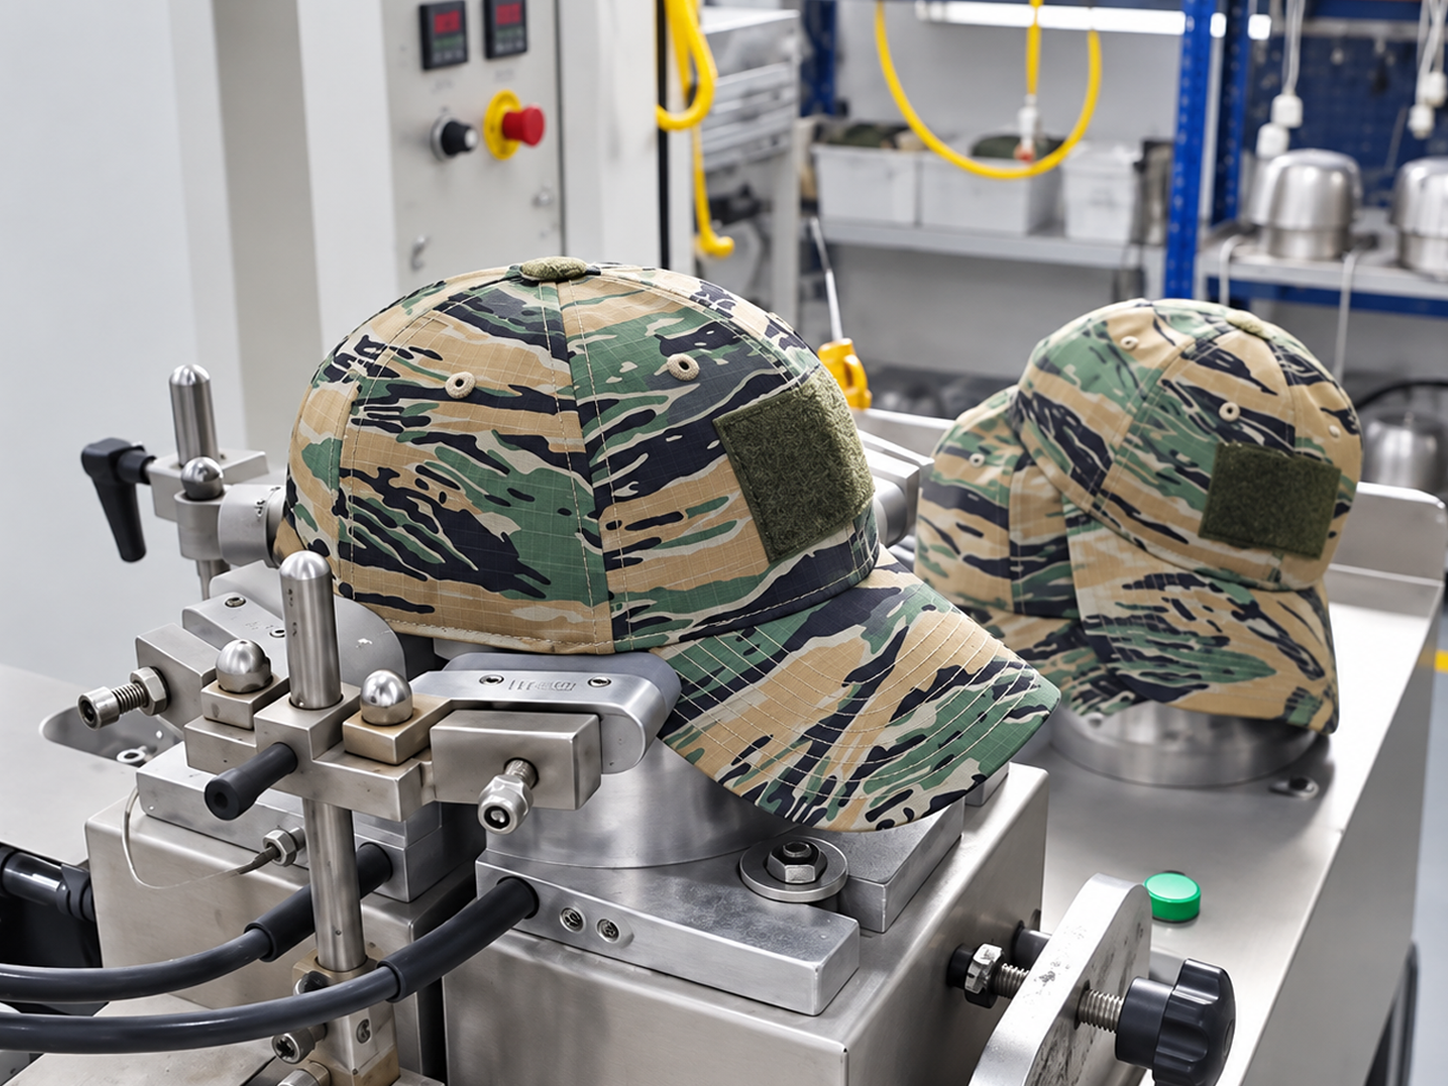
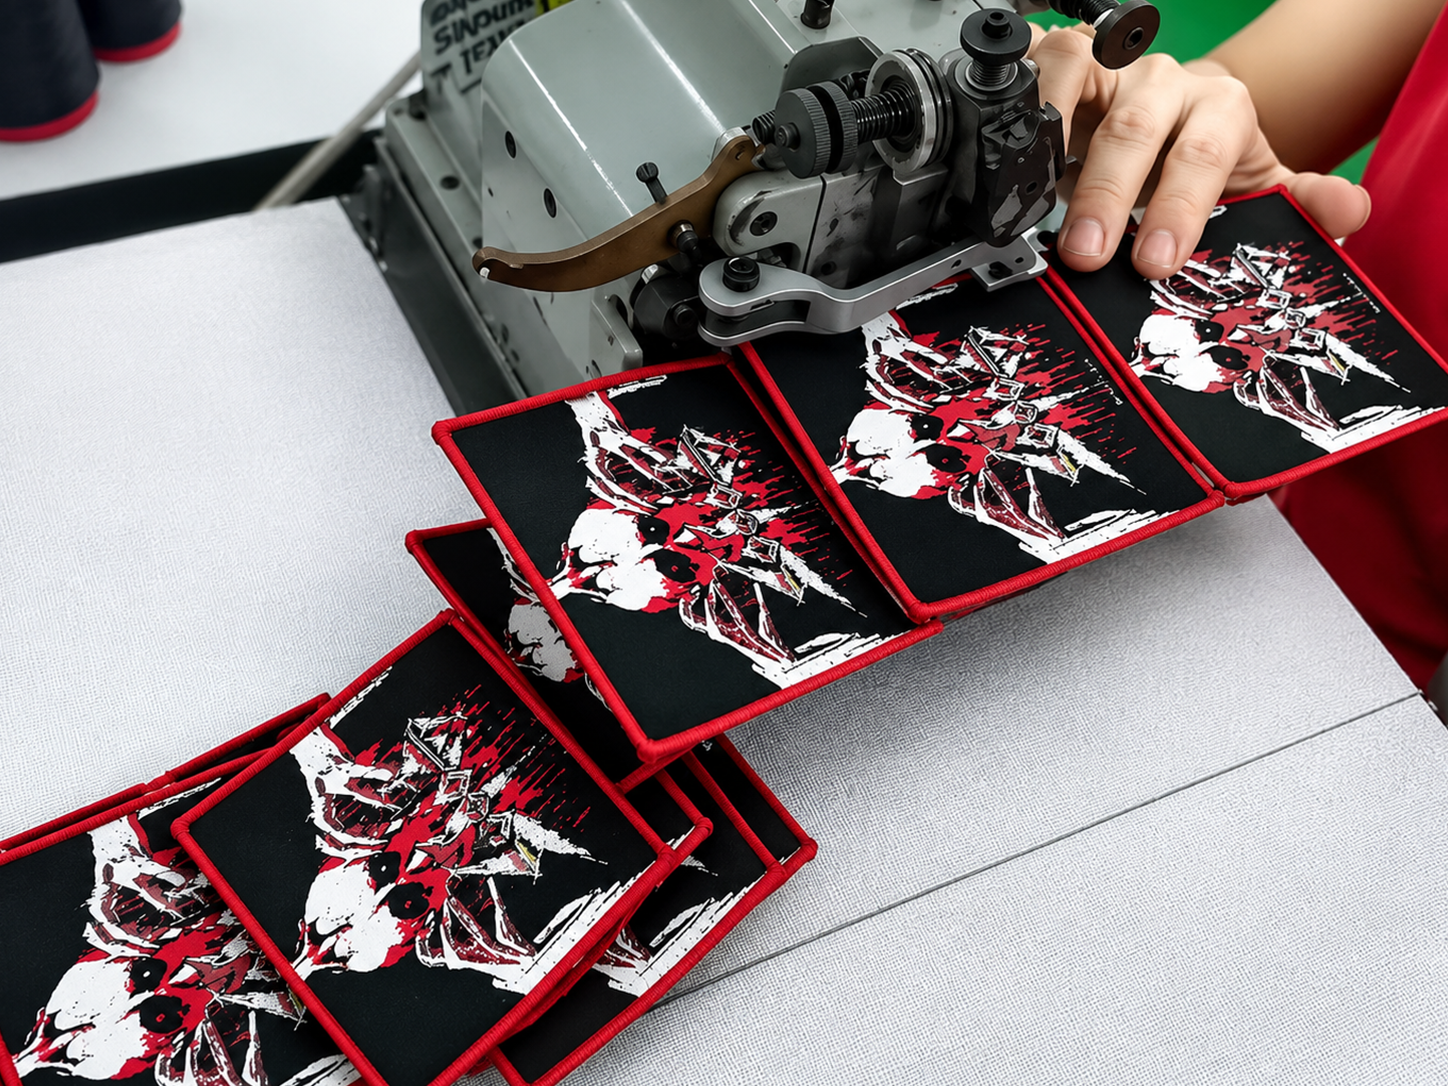
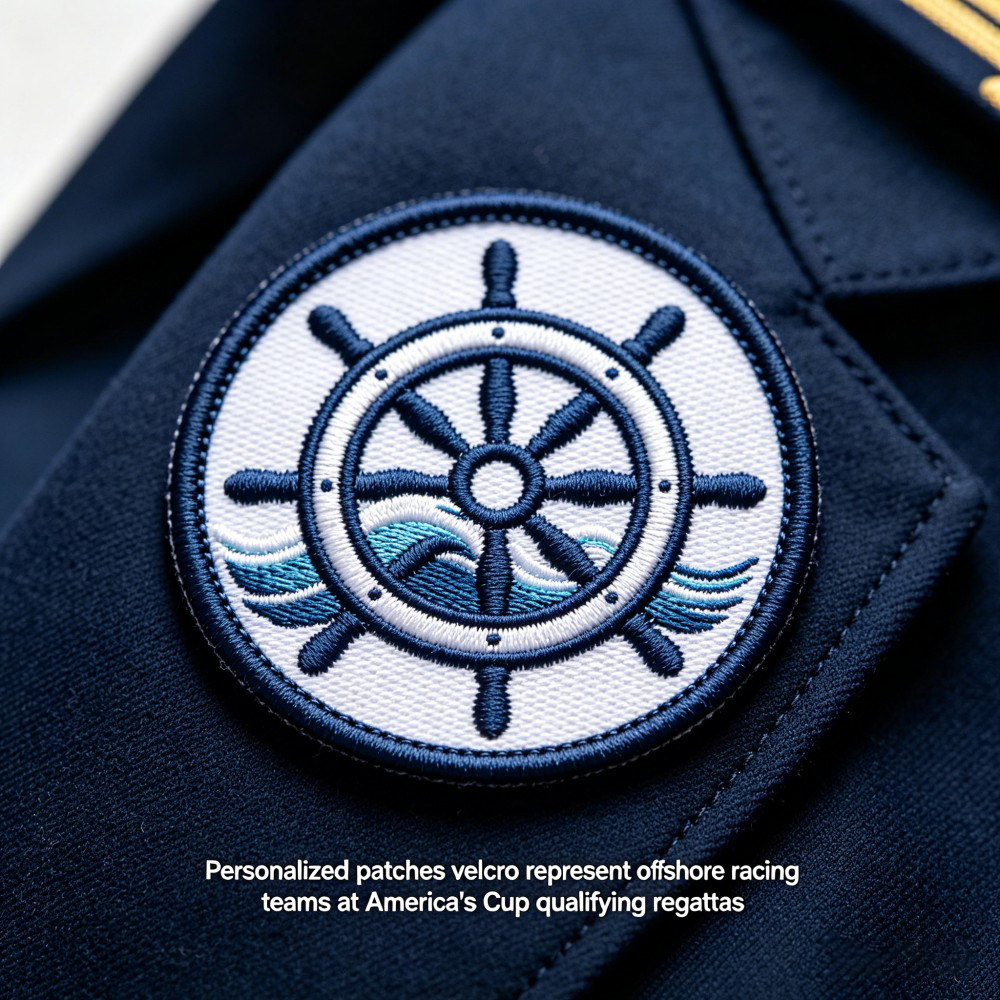
La réalisation d’un emblème 3D professionnel implique la sélection d’une bordure adaptée et de couches de support arrière spécifiques à l’application finale. Pour les formes géométriques symétriques telles que les cercles, les rectangles ou les boucliers, une bordure classique « merrowed » enveloppe entièrement le pourtour avec un fil haute densité, offrant un rebord fini robuste qui empêche l’effilochage. Les formes personnalisées complexes comportant des angles intérieurs aigus utilisent une bordure découpée au laser par chaleur, garantissant un scellement net des bords du tissu. Du côté arrière, le choix du support structurel adéquat préserve la forme tridimensionnelle de l’insigne. Un support rigide en PVC épais apporte la rigidité nécessaire pour éviter que les parties en mousse surélevées ne se déforment. Selon les besoins du client en matière de fixation, l’ajout d’un film thermocollant, d’un système de fermeture velcro haute résistance ou d’une couche auto-adhésive assure une fixation fluide sur une grande variété de vêtements promotionnels et d’uniformes professionnels.
Protocoles de production de précision et approvisionnement mondial pour articles promotionnels
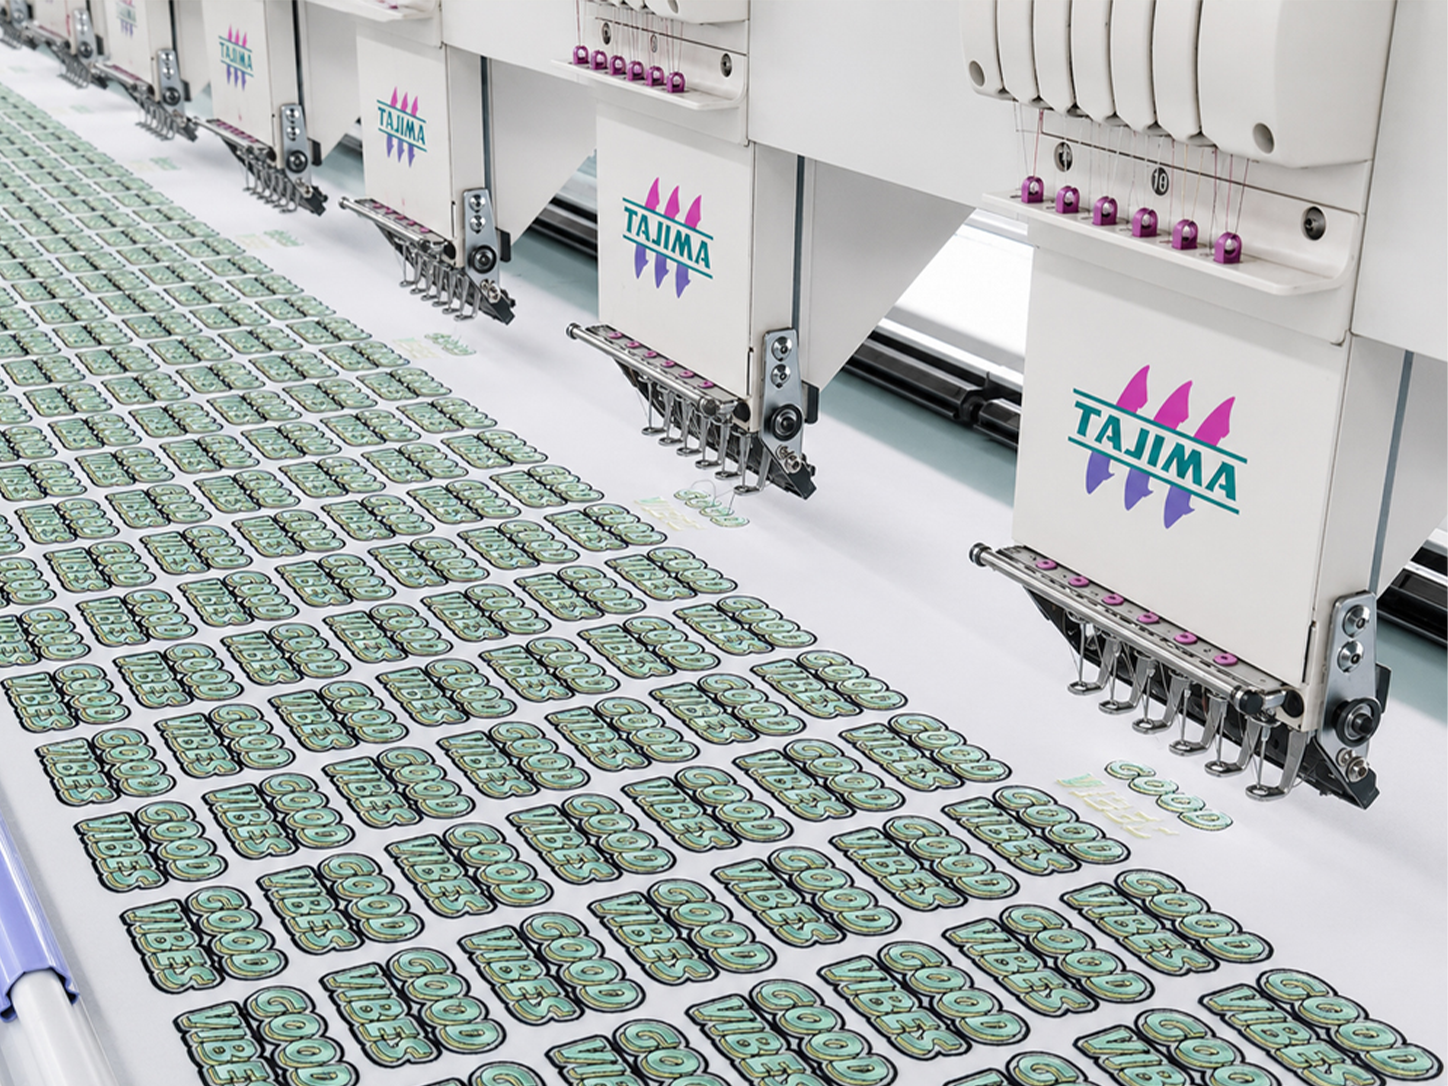
Lancer efficacement sur le marché des patchs brodés personnalisés en 3D complexes exige de combiner la technologie automatisée de broderie avec des inspections manuelles rigoureuses de la qualité. Une fois que les machines à broderie multi-têtes ont terminé la couture sur la couche de mousse, des techniciens qualifiés utilisent des pistolets à air chaud ou des outils de découpe précis pour éliminer la mousse excédentaire située aux bords, laissant ainsi des contours en 3D nets et bien définis. Collaborer avec des partenaires expérimentés de la chaîne d’approvisionnement et des fabricants spécialisés dans les cadeaux personnalisés, tels qu’Awells, permet aux responsables de marque de bénéficier d’une expertise complète en numérisation, d’un appariement précis des couleurs selon le système Pantone (PMS) et de chaînes de production évolutives destinées à des campagnes promotionnelles mondiales. Travailler aux côtés d’un fabricant de produits éprouvé garantit une exécution constante des points de broderie, l’utilisation de matériaux durables et des délais de livraison fiables, aidant ainsi les entreprises à transformer leurs logos corporatifs plats en ambassadeurs de marque dynamiques et haut de gamme en 3D.
Table des matières
- Sélection de la densité de la mousse et mécanique de stratification dimensionnelle
- Numérisation des tracés vectoriels et limitation des angles de point de surpiqûre
- Contraste de la palette de couleurs et étalonnage de la tension du fil
- Finition des bords et choix du support structurel
- Protocoles de production de précision et approvisionnement mondial pour articles promotionnels