 EN
مبانی-طراحی-پچهای-سفارشی-PVC-سه-بعدی-هنر-رنگ-و-مشخصات
الزامات-هنر-برداری-برداری-برای-ایجاد-قالب-دقیق
هر پچ سفارشی پیویسی از یک پروندهٔ برداری بینقص آغاز میشود. تولیدکنندگان برای حکاکی قالبهای فلزی از نقشههای دیجیتال، به ماشینکاری سیانسی متکی هستند؛ بنابراین استفاده از طرحهای برداری اجتنابناپذیر است. پروندهها را در فرمتهای AI، EPS یا SVG ارسال کنید و تمام متنها را به خطوط تبدیل نمایید تا جایگزینی فونتها جلوگیری شود. از آنجا که مسیرهای برداری وابسته به وضوح نیستند، حتی کوچکترین عناصر طراحی نیز بهصورت دقیق و بدون افت کیفیت به قالب منتقل میشوند و خطر پیکسلیشدن را از بین میبرند. ضخامت خط هرگز نباید از ۰٫۳ میلیمتر کمتر شود؛ زیرا خطوط نازکتر اغلب در فرآیند تزریق پر نمیشوند یا در هنگام جداکردن از قالب فرو میریزند. لایهبندی تمیز و منظم، به سازندگان قالب کمک میکند تا برای هر رنگ حفرههای مجزا تعیین کنند — این مرحله برای دستیابی به عمق سهبعدی واقعی بسیار حیاتی است. اشکال ساده و پررنگ بهترین عملکرد را دارند؛ جزئیات بیش از حد پیچیده هنگام جریان پیویسی مایع محو میشوند. با رعایت این استانداردها، اطمینان حاصل میکنید که قالب هر خط، لبه و انحنای طراحی شما را بهطور وفاداری بازتولید کند.
تطابق رنگ پانتون و جداسازی رنگها برای ایجاد ادراک یکنواخت عمق سهبعدی
بازتولید دقیق رنگ برای عمق درکشدهٔ یک پچ سهبعدی ضروری است. سیستم تطبیق رنگ پانتون (Pantone Matching System) مرجع استانداردی را فراهم میکند که امکان ترکیب دقیق رنگهای مایع پیویسی (PVC) را فراهم میسازد — هر شمارهٔ پانتون متناظر با یک فرمول خاص رنگ است و ثبات رنگ برند را در تمام نوبتهای تولید تضمین میکند. جداسازی رنگ — فرآیند تبدیل طرحهای برداری به صفحات رنگی جداگانه — ترتیب پرکردن قالب را هدایت میکند. استفاده از صفحات مجزا برای عناصر پیشزمینه، میانزمینه و پسزمینه به تولیدکنندگان اجازه میدهد رنگهای متضاد را در حفرههای مجزا بریزند و توهم عمق لایهبندیشده ایجاد کنند. برای مثال، ترکیب پسزمینهای آبی-نیلی تیره با پیشزمینهای سفیدِ روشن، لایهٔ بالایی را طوری نشان میدهد که انگار بر روی پایه شناور است — حتی اگر پچ از نظر فیزیکی کاملاً تخت باشد. تغییرات جزئی رنگ بین دفعات تولید میتواند این اثر را مختل کند؛ بنابراین مشخصکردن کدهای پانتون از ابتدا، حدسزنی را حذف کرده و وفاداری بصری را حفظ میکند.
ایجاد ابعاد سهبعدی واقعی در پچهای سفارشی پیویسی
مدلسازی عمق لایهبندیشده: لایهبندی عمودی برای تأثیر لامسهای
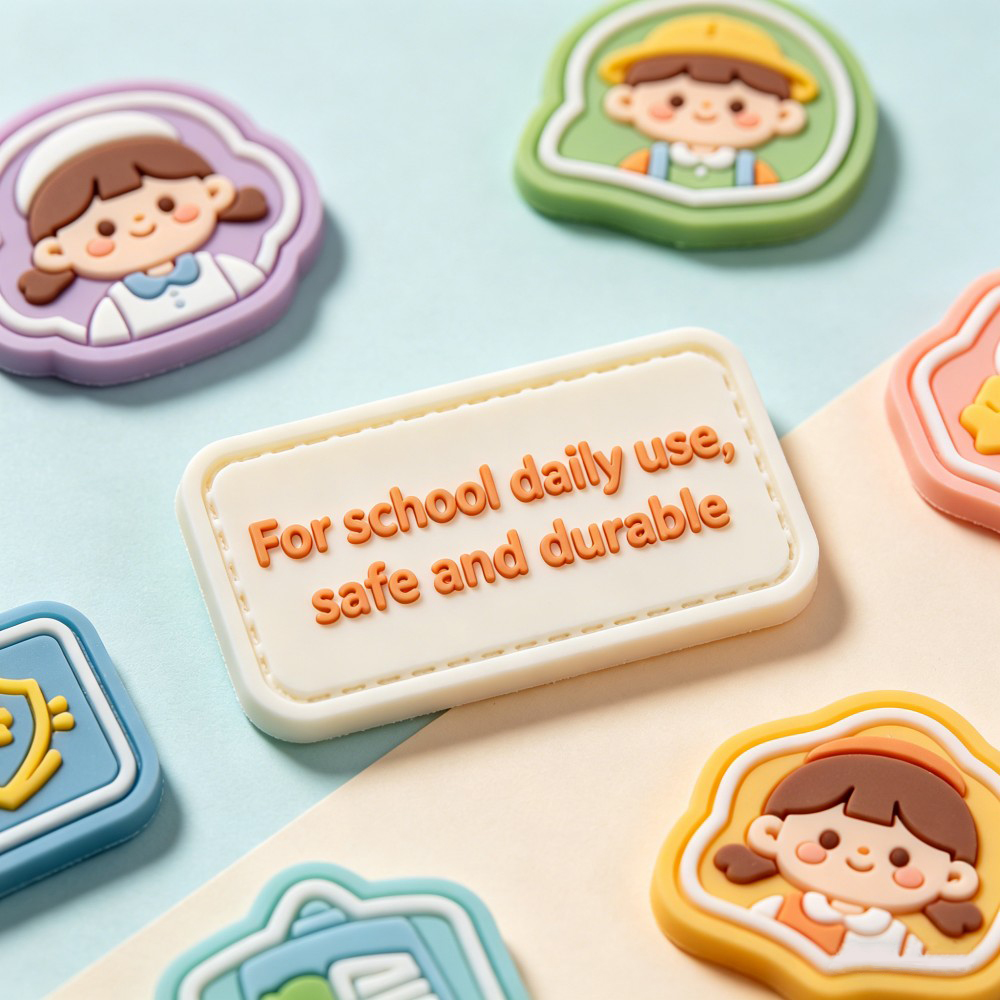
پچهای واقعی پیویسی سهبعدی، ظاهر و احساس مشخصهشان را از طریق لایهبندی عمودی به دست میآورند. یک پچ معمولی سه تا چهار لایه مجزا را روی هم انباشته میکند که هر کدام در قالبی دقیق سخت میشوند. لایههای پایه پایهای صاف و ساختاری فراهم میکنند، در حالی که لایه نهایی بالایی با نمایی گرد و نیمهکروی قالبگیری میشود. این شیب تدریجی بالا و پایین — نه یک گام ناگهانی — سطحی لامسهای ایجاد میکند که شبیه تپههای موجدار است. ضخامت متوسط ۳٫۵ میلیمتر، حضور فیزیکی برجستهای را در نقاط بالاتر تضمین میکند بدون اینکه وزن اضافی قابل توجهی ایجاد شود. در حین تزریق، پیویسی رنگی بخشهای برجسته را پر میکند و هر خط و لبه را محکم در جای خود ثابت میکند. نتیجه، پچی است که تفاوت ارتفاعی آن بلافاصله قابل مشاهده و لامسه است — تبدیل یک لوگوی تخت به داراییای سهبعدی که توجه را روی پوشاک، کیفها یا کالاهای تبلیغاتی جلب میکند.
شبیهسازی بعد با استفاده از تضاد رنگی هدفمند، سایهها و بافتهای سطحی
فراتر از لایهبندی فیزیکی، استفاده هوشمندانه از تضاد رنگ و پرداخت سطوح، ادراک عمق را بهبود میبخشد. نواحی تیرهتر و فرورفته، سایههای طبیعی را تقلید میکنند؛ در حالی که بخشهای روشنتر و برجستهتر نور را جذب کرده و ظاهری پیشآمده دارند. جداسازی دقیق رنگها در هنگام ساخت قالب، اطمینان حاصل میکند که هر رنگ به حفرهٔ مخصوص خود تزریق شود—و از نشت رنگ و از بین رفتن وضوح جلوگیری میشود. ترکیب بافت مات در پسزمینه با لایهٔ بالایی براق، بازتاب نور را بهصورت پویا و زندهای ایجاد میکند و گردی مناطق برجسته را تقویت مینماید. گرادیانهای ظریف یا حاشیهای تیرهتر در اطراف عناصر بلندشده، این توهم را که شیءای جداگانه و مستقل است، بیشتر تثبیت میکنند. این نشانههای بصری امکان میدهند که یک پچ با تنها تفاوت ارتفاعی ۱٫۵ میلیمتری، احساسی بسیار مجسم و مجسّمشده داشته باشد—و طرحی فنی تخت را به بیانی بصری چندبُعدی تبدیل کند که بدون نیاز به ضخامت فیزیکی بسیار زیاد، یادآوری برند را تقویت میکند.
روشهای ساخت قالب که امکان تولید پچهای سفارشی PVC سهبعدی با وفاداری بالا را فراهم میکنند
ماشینکاری سیانسی در مقابل مجسمهسازی دستی: تعادل بین جزئیات، یکنواختی و مقیاسپذیری
ماشینکاری سیانسی از ابزارهای کنترلشده توسط رایانه برای حکاکی قالبها از فولاد ضدزنگ استفاده میکند و دقتی در سطح میکرون بهدست میآورد که جزئیات برداری ظریفترین نشانهای سفارشی پیویسی را بهطور وفاداری بازتولید میکند. این روش ثبات دفعهبهدفعه را تضمین میکند و استاندارد تولید انبوه بالای ۱۰٬۰۰۰ واحد شده است. در مقابل، مجسمهسازی دستی لمسهای هنرمندانه ایجاد میکند؛ مجسمهسازان ماهر عمق و بافت ارگانیکی را اضافه میکنند، اما قابلیت تکرارپذیری را از دست میدهند. اگرچه قالبهای مجسمهسازی دستی برای تولید کوچک (۵۰ تا ۱۰۰ عدد) نشان مناسب هستند، اما تفاوتهای جزئی و هزینهٔ بالاتر بهازای هر واحد را بههمراه دارند. برای بیشتر کاربردهای برندسازی شرکتی، دقت و قابلیت اطمینان ماشینکاری سیانسی از اهمیت بالایی برخوردار است؛ در حالی که مجسمهسازی دستی ممکن است صرفاً برای نسخههای محدود کلکسیونی اختصاص یابد. این تعادل به برندها امکان میدهد تا هم وفاداری بالا و هم شخصیت منحصربهفرد را بهدست آورند؛ با این حال، برای تولید انبوه و یکنواخت، ماشینکاری سیانسی همچنان انتخاب قطعی باقی میماند.
محدودیتهای طراحی و بهترین روشهای اثباتشده برای نشانهای سفارشی سهبعدی پیویسی با دوام
تولید یک پچ سفارشی قابل اعتماد از جنس پیویسی نیازمند رعایت دقیق قوانین طراحی ساختاری است که تفاوت چشمگیری با چاپ دیجیتال یا چاپ دو بعدی دارد. صرفنظر کردن از رفتار ماده در حین قالبگیری منجر به شکست در چسبندگی و جزئیات غیرقابل خواندن میشود. حداقل ضخامت ۰٫۳ میلیمتر از جداشدن پچ جلوگیری میکند، درحالیکه خطوط فرو رفته بین رنگها از ریزش رنگ در هنگام تزریق پیویسی مایع جلوگیری میکنند.
پیشگیری از شکست: چرا جزئیات زیر ۱ میلیمتر و متنهای کوچک در پیویسی سهبعدی قابل اجرا نیستند
دقت میکروسکوپی در محیطی ویسکوز غیرممکن است. وقتی پیویسی داغ به داخل قالب جریان مییابد، کشش سطحی اثر پلزدنی ایجاد میکند که شیارهای باریک را پر میکند و خطوط فرو رفتهٔ کمتر از ۱ میلیمتر را کاملاً از بین میبرد. برای تضمین تعریف واضح، هر جزئیات برجسته یا فرو رفته باید حداقل ضخامت خطی ۱ میلیمتر داشته باشد. متن نیز با چالشهای مشابهی روبهرو است: قلمهایی با خطوط نازک یا سریفدار تحت تأثیر حرارت و فشار از نظر بصری فرو میریزند. برای خوانایی مناسب، ارتفاع حداقلی متن باید ۵ میلیمتر و عرض خط آن لااقل ۱ میلیمتر باشد. رعایت این محدودیتها تضمین میکند که محصول نهایی نشانهای بادوام و خوانا باشد—نه دیسکی محو از پلاستیک.
ادغام حاشیهٔ سفارشی بهعنوان لنگری ساختاری و عنصری برای قاببندی سهبعدی
لبهٔ سفارشی نقش دوگانهای ایفا میکند: نگهدارندهٔ ساختاری و ابزاری برای قاببندی سهبعدی. از نظر کارکردی، لبهٔ بیرونی مانند سد عمل میکند—پیویسی مایع را نگه میدارد و از تشکیل حاشیههای اضافی یا نامنظم جلوگیری میکند. ضخامت لبهای که کمتر از ۱ میلیمتر باشد، انعطافپذیری لازم برای نصب روی سطوح منحنی را فراهم میکند و در عین حال عناصر داخلی سهبعدی را در برابر جداشدن محافظت مینماید. از نظر بصری، این لبه تضادی ایجاد میکند که عمق ظاهری طرح را افزایش میدهد و سیلوئتی تخت را به نشانی حرفهای و قابدار تبدیل میسازد.
سوالات متداول (FAQ)
آیا برای طراحی پچ سفارشی پیویسی به هنر وکتوری نیاز دارم؟
بله، هنر وکتوری برای ساخت قالب دقیق ضروری است. این امر بازتولید پاک طرح شما را بدون پیکسلی شدن تضمین میکند و به سازندهٔ قالب امکان میدهد نتایج دقیقی به دست آورد.
تطابق پانتون برای پچهای پیویسی چیست؟
تطابق پانتون با ارائهٔ مرجعی استاندارد برای اختلاط رنگدانهها، بازتولید رنگ را با ثبات تضمین میکند. این امر ثبات برند را در تمام دورههای تولید حفظ میسازد.
چرا عمق لایهای در پچهای سهبعدی پیویسی اهمیت دارد؟
عمقهای لایهبندیشده، تفاوتهای لامسهای و بصری ایجاد میکنند. چندین لایهٔ عمودی، پایهای ساختاری محکم فراهم میکنند و ظاهر سهبعدی نشانه را تقویت مینمایند.
چگونه تضاد رنگ میتواند اثرات سهبعدی در نشانههای پیویسی را بهبود بخشد؟
استفادهٔ استراتژیک از تضاد رنگ و بافتها — مانند نواحی فرورفتهتر با رنگ تیرهتر و بخشهای برجستهتر با رنگ روشنتر — ادراک عمق را بهبود میبخشد و تأثیر بصری طرح نشانه را افزایش میدهد.
حداقل محدودیتهای طراحی برای متن و جزئیات چیست؟
ارتفاع متن باید حداقل ۵ میلیمتر و ضخامت خط آن حداقل ۱ میلیمتر باشد. همچنین ضخامت خط برای جزئیات برجسته یا فرورفته نیز باید از ۱ میلیمتر بیشتر باشد تا تعریف مناسبی حاصل شود.
فهرست مطالب
- مبانی-طراحی-پچهای-سفارشی-PVC-سه-بعدی-هنر-رنگ-و-مشخصات
- ایجاد ابعاد سهبعدی واقعی در پچهای سفارشی پیویسی
- روشهای ساخت قالب که امکان تولید پچهای سفارشی PVC سهبعدی با وفاداری بالا را فراهم میکنند
- محدودیتهای طراحی و بهترین روشهای اثباتشده برای نشانهای سفارشی سهبعدی پیویسی با دوام
- سوالات متداول (FAQ)