 EN
3DカスタムPVCパッチ設計の基礎:アートワーク、カラー、仕様
高精度金型製作のためのベクターアートワーク要件
すべてのカスタムPVCパッチは、完璧なベクターファイルから始まります。製造業者は、デジタル設計図をもとにCNC加工で金属型を製作するため、ベクターアートワークは必須です。AI、EPS、SVG形式のファイルをご提出ください。また、文字はすべてアウトライン化しておいてください(フォント置換を防ぐため)。ベクトルパスは解像度に依存しないため、最も細かいデザイン要素でも型に正確に再現され、ピクセル化のリスクがありません。線幅は絶対に0.3 mm未満としないでください。それより細い線は、射出成形時に充填されず、または脱型時に崩れてしまうことがあります。レイヤーは整理・分類し、色ごとに明確なキャビティを割り当てやすくすることで、本格的な立体感の実現に不可欠な工程をサポートします。シンプルで力強い形状が最も適しています。過度に複雑なディテールは、液状PVCの流動中にぼやけて表現されてしまいます。これらの基準を守ることで、設計の輪郭、エッジ、曲線の一つひとつが、型に忠実に再現されます。
パンターンカラーマッチングおよび色分けによる、一貫性のある3D立体感の再現
正確な色再現は、3Dパッチの視覚的な奥行きを実現するために不可欠です。パンターン・マッチング・システム(PMS)は、液体PVC顔料を正確に調合するための標準化された基準を提供します。各パンターン番号には特定の顔料配合が対応しており、量産時にもブランドカラーの一貫性を保証します。カラーセパレーション(色分解)とは、ベクター形式のアートワークを個別の色版に分割する工程であり、金型への充填順序を指示します。前景・中景・背景の要素をそれぞれ独立した版で分けることで、製造者は異なる色の顔料を別々のキャビティに流し込み、層状の奥行きを演出します。例えば、濃紺の背景と明るい白の前景を組み合わせると、実際には平面であるパッチの上層が基盤から浮かび上がっているように見えます。ただし、ロット間でわずかな色ムラが生じると、この効果が損なわれるため、プロジェクト開始時にパンターン番号を明確に指定しておくことで、推測による誤差を排除し、視覚的忠実度を維持できます。
カスタムPVCパッチにおける本格的な3D立体感の創出
層別深度モデリング:触覚的インパクトを生む垂直方向の層構造
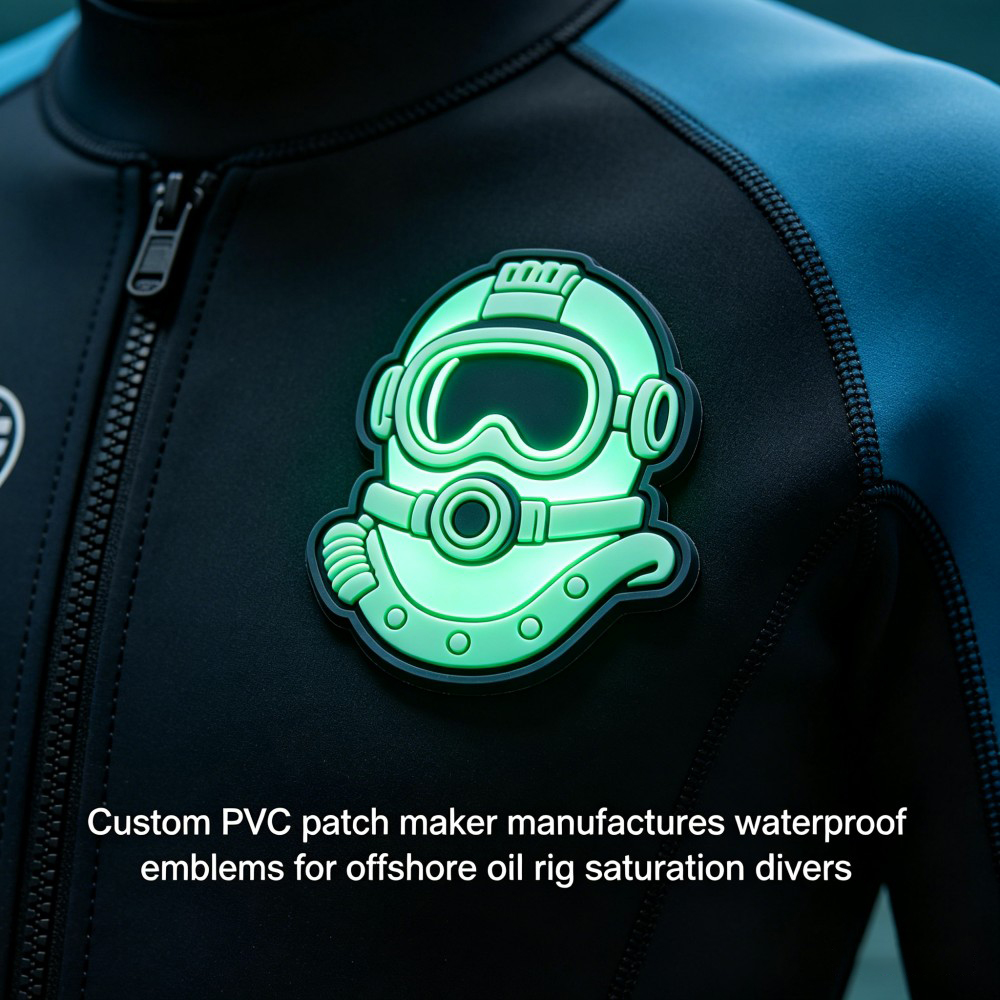
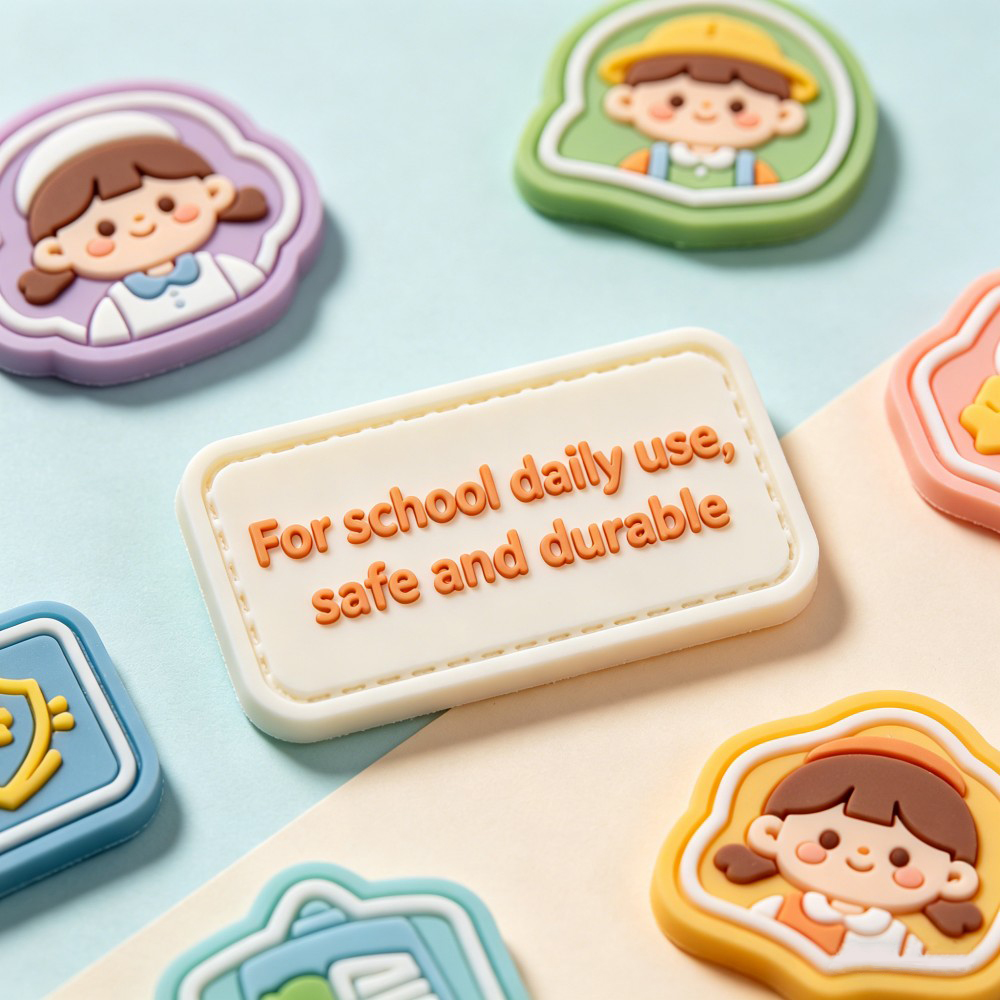
本物の3D PVCパッチは、垂直方向の層構造によって特徴的な外観と質感を実現します。一般的なパッチでは、3~4層の明確に分かれた層が精密な金型で順次成形されます。基底層は平らな構造的土台を提供し、最上層は丸みを帯びたドーム状のプロファイルで成形されます。この段差ではなく、なだらかな傾斜と起伏が、まるで連なる丘のような触感を生み出します。平均厚さ3.5mmにより、最も高い部分で十分な立体感と存在感を確保しつつ、過剰な重量増加を抑えています。射出成形時に着色されたPVCが盛り上がった部分に充填され、すべての輪郭やエッジが忠実に再現されます。その結果、高さの違いが一目で視認・触知可能となり、平面的なロゴを、衣類・バッグ・販促グッズなどにおいて注目を集める立体的アセットへと変貌させます。
戦略的な色のコントラスト、影、表面テクスチャーによる立体感の再現
物理的な層構造にとどまらず、色のコントラストや表面仕上げを賢く活用することで、奥行きの知覚が高まります。暗めで凹んだ部分は自然な影を再現し、明るめで盛り上がった部分は光を反射して前に飛び出たように見えます。金型製作時の正確な色分けにより、各色が指定されたキャビティに確実に射出され、色ムラや滲みを防ぎ、輪郭の鮮明さを保ちます。マットな背景テクスチャーと光沢のある上層を組み合わせることで、光の反射に豊かな変化が生まれ、盛り上がった部分の丸みが一層際立ちます。また、ほんのわずかなグラデーションや、盛り上がった要素の周囲に施されたやや濃い縁取りも、独立した立体物であるという錯覚をさらに強化します。こうした視覚的ヒントによって、高さ差わずか1.5 mmのパッチでも、劇的に彫刻されたような印象を与えられます。つまり、技術的には平面的なデザインを、極端な厚みを必要とせずに、多面的で印象深いビジュアル表現へと昇華させ、ブランド認知度の向上にも貢献するのです。
高精細3DカスタムPVCパッチを実現する金型製作手法
CNC加工と手彫り:細部の表現・再現性・量産性のバランス
CNC加工は、コンピューター制御の工具を用いてステンレス鋼から金型を削り出す手法で、マイクロメートル単位の高精度を実現します。これにより、カスタムPVCパッチの極めて精細なベクターデザインを忠実に再現できます。この方法はロット間の品質ばらつきが極めて小さく、1万点を超える大量注文では業界標準となっています。一方、手彫りは熟練した職人が有機的な奥行きや質感を手作業で加える、アーティスティックな製法です。ただし、再現性には限界があり、50~100点程度の小ロット向けには実用的ですが、個々のパッチにわずかな差異が生じ、単価も高くなります。企業のブランド展開においては、通常、CNCによる高精度と信頼性が最優先されます。手彫りは限定版コレクターズアイテムなど、特別な用途に留められるのが一般的です。こうしたバランスによって、ブランドは高い再現性と独自の個性の両立を図ることができます。しかし、一貫性が求められる大規模生産では、CNC加工が明確な第一選択肢です。
耐久性のある3DカスタムPVCパッチの設計制約と、実績あるベストプラクティス
信頼性の高いカスタムPVCパッチを製造するには、デジタル印刷や2D印刷とは大きく異なる構造設計ルールを厳密に守る必要があります。成形時の素材の挙動を無視すると、接着不良や細部が読み取れなくなるといった問題が生じます。厚さは最低0.3mm以上確保することで剥がれを防ぎ、色分け部分の溝を凹ませることで、液体PVC注入時の色移りを防止します。
失敗を避けるには:なぜ1mm未満の細部や小さな文字が3D PVCでは再現できないのか
粘性の高い媒体では、微細な精度を実現することは不可能です。加熱されたPVCが金型に流入すると、表面張力によって「ブリッジ効果」が生じ、狭い溝が埋められて、1 mm未満の凹線は完全に消えてしまいます。明瞭な形状を確保するためには、凸部・凹部を問わず、すべてのディテールにおいて線幅を最低1 mm以上にする必要があります。文字についても同様の課題があります:細いストロークやセリフを持つフォントは、熱と圧力により視認性が失われ、形が崩れてしまいます。読みやすさを確保するには、文字の高さを最低5 mm、ストローク幅を最低1 mm以上とする必要があります。これらの条件を守ることで、最終製品は耐久性と可読性を兼ね備えたエムブレムとなり、ぼやけたプラスチック円板にはなりません。
構造的アンカーおよび3Dフレーミング要素としてのカスタムボーダー統合
カスタム縁取りは、構造的なアンカーとしての役割と、3Dフレーミングデバイスとしての役割という2つの機能を果たします。機能面では、外周部がダムの役割を果たし、液体PVCを保持してバリや不規則なエッジの発生を防ぎます。また、縁取りの厚さを1mm未満に保つことで、曲面への装着性を確保しつつ、内部の3D要素が剥がれることを防ぎます。視覚的には、コントラストを生み出し、デザインの奥行き感を高め、平面的なシルエットを、枠付きでプロフェッショナルなバッジへと変化させます。
よくある質問 (FAQ)
カスタムPVCパッチのデザインにはベクターアートが必要ですか?
はい、ベクターアートは精密な金型製作に不可欠です。ピクセル化を起こさず、デザインをクリーンに再現できるため、金型製作者が正確な仕上がりを実現できます。
PVCパッチにおけるパントーンマッチングとは何ですか?
パントーンマッチングは、顔料の調合に標準化された色見本を用いることで、色再現の一貫性を保証する手法です。これにより、複数回の生産ロット間でもブランドカラーの統一が維持されます。
なぜ3D PVCパッチでは層状の奥行きが重要なのですか?
層状の奥行きが、触覚的・視覚的な差異を生み出します。複数の垂直方向の層が、しっかりとした構造的基盤を提供し、パッチの立体的な外観を高めます。
PVCパッチにおける3D効果を、色のコントラストでどう高められますか?
色のコントラストや質感を戦略的に活用し、たとえばくぼんだ部分を暗めに、盛り上がった部分を明るめにすることで、奥行きの知覚が向上し、パッチデザインに視覚的なインパクトが加わります。
文字や細部のデザインに必要な最小限の制約は何ですか?
文字は高さが最低5 mm、線幅が最低1 mmでなければなりません。また、盛り上がりやくぼみなどの細部の線幅も、明確な表現を確保するために1 mmを超える必要があります。