EN
Sostav iz pervichnogo PVKh i inzheneriya dobavok dlya obespecheniya dolgosrochnoy prochnosti
Pochemu pervichnyy PVKh prevoskhodit vtorichnyy material po predelnoy prochnosti na rastyazhenie i ustoychivosti k vyblekaniyu
Pervichnyy PVKh nachinaetsya s polimernykh tsepey, molekulyarnaya massa kotorykh tochno kontroliruyetsya, a raspredeleniye yavlyayetsya uzkim — bez teplo-mekhanicheskikh povrezhdeniy, svoystvennykh pererabotke. Kazhdyy tsikl povtornoy pererabotki vyzyvaet razryv tsepey, snizhayushchiy plotnost' spleteniy i naru-shayushchiy sposobnost' vyrabotki vysokoy nagruzki. V rezul'tate smola iz pervichnogo syr'ya postoyanno obladayet bol'shey predel'noy prochnost'yu na rastyazhenie i udlineniyem pri razryve — chto imeyet kriticheskoye znacheniye dlya soprotivleniya obrazovaniyu treshchin pri izgibe, rastyazhenii ili prishivke na snaryazheniye.
Устойчивость к выцветанию основана на том же принципе: переработанные исходные материалы содержат остаточные пигменты, наполнители и следовые загрязнения, которые служат центрами инициации фотоокисления. Это приводит к неравномерному выцветанию, образованию поверхностного налёта и преждевременному старению. Однородный состав первичного ПВХ в сочетании с точно дозированными пигментными концентратами обеспечивает предсказуемое и долговечное сохранение цвета при многократной стирке и интенсивном УФ-воздействии, сохраняя целостность бренда в течение многих лет эксплуатации.
Стратегическое применение пластификаторов, термостабилизаторов и УФ-ингибиторов в индивидуальных формулах ПВХ-эмблем
Сырой ПВХ является жестким и термически нестабильным. Его превращение в долговечное решение для идентификации зависит от целенаправленной инженерии добавок на стадии компаундирования. Пластификаторы — будь то фталатные или нефталатные эфиры — встраиваются между полимерными цепями, понижая температуру стеклования, чтобы сохранять гибкость при низких температурах и предотвращать растрескивание при изгибе. Теплостабилизаторы, такие как соединения кальция и цинка или органосвинец, нейтрализуют соляную кислоту, выделяющуюся при высокотемпературном формовании; без них автокаталитическая деградация быстро вызывает пожелтение и охрупчивание. УФ-ингибиторы — включая поглотители на основе бензотриазола и стабилизаторы света на основе затруднённых аминов (HALS) — гасят вредное излучение до того, как оно запускает разрыв цепей. В совокупности эта система добавок позволяет нашивкам сохранять форму, цвет и прочность в течение многих лет эксплуатации на открытом воздухе, машинной стирки и механического воздействия.
Оптимизированная многослойная структура и толщина для механической устойчивости
Срок службы индивидуального ПВХ-значка в значительной степени зависит от его внутренней структуры. Толщина и многослойность — это не произвольные параметры: они являются инженерно рассчитанными величинами, определяющими, как значок выдерживает механические нагрузки, управляет деформацией, распределяет силу и противостоит проникновению внешних воздействий на границах материалов.
Оптимальный диапазон толщины: 0,8–1,2 мм — баланс гибкости, устойчивости к стирке и сохранения формы
Диапазон толщины от 0,8 до 1,2 мм представляет собой эмпирически подтверждённое равновесие для полимерных патчей. При толщине менее 0,8 мм недостаточный осевой момент сопротивления приводит к необратимому заворачиванию краёв и неприемлемой деформации формы под воздействием агрессивного цикла промышленной стирки. При толщине более 1,2 мм чрезмерная жёсткость на изгиб создаёт локализованные концентрации напряжений, провоцирующие образование микротрещин — что ускоряет усталостное разрушение. В пределах этого оптимального диапазона патч сохраняет достаточную гибкость, чтобы естественно деформироваться вместе с мягкими текстильными основами, одновременно обеспечивая необходимую массу и размерную стабильность для точного сохранения формы при многократных механических нагрузках.
Интеграция подложки: ламинирование ПВХ на ПВХ по сравнению с гибридными тканевыми армированными основами
Расслоение на границе раздела с основой остаётся одной из главных причин отказов в эксплуатации. Метод интеграции подложки напрямую определяет конечную механическую прочность.
| Тип интеграции | Основной механизм соединения | Результат механической прочности |
|---|---|---|
| Ламинирование ПВХ на ПВХ | Монолитное соединение за счёт термосварки | Образует однородный, безвоздушный интерфейс с превосходной стойкостью к влаге при стандартных условиях трения и изгиба. |
| Гибридная основа с тканевым армированием | Механическая полимерно-текстильная блокировка | Текстильная сетка выступает в роли барьера, предотвращающего распространение трещин, соединяя полимерную матрицу и распределяя сдвиговую деформацию по тысячам волокон — тем самым препятствуя катастрофическому отслаиванию по одной плоскости под высокими растягивающими нагрузками. |
Для задач критически важного значения, таких как тактическое снаряжение, гибридное армирование является предпочтительным решением. Структурная решётка ткани поглощает и рассеивает энергию напряжений, которые в противном случае разрушили бы однородное соединение только на основе ПВХ — повышая порог функционального отказа значительно выше типичных эксплуатационных требований.
Точные производственные процессы, гарантирующие стабильное качество индивидуальных ПВХ-эмблем
объёмное формование, контролируемая вулканизация и методы герметизации краёв для обеспечения стойкости к влаге и отслаиванию
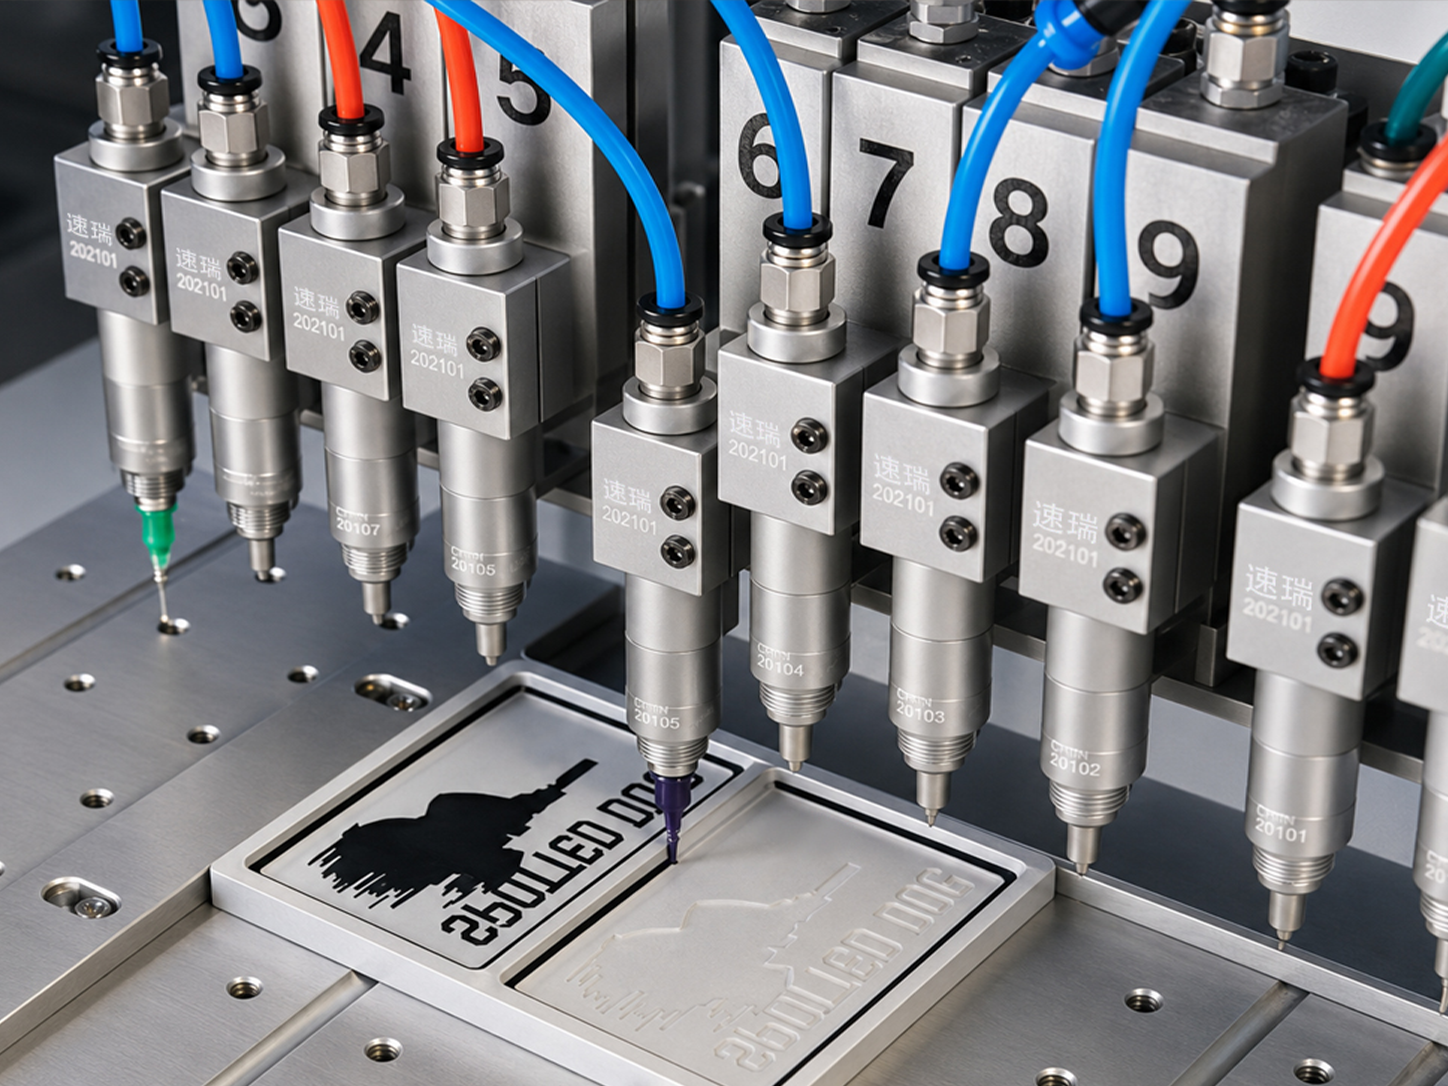
Прочность начинается с точного производства. Трёхмерное формование использует инструменты, разработанные в CAD, для воспроизведения многоуровневых глубин и рельефных поверхностей с точностью менее одного миллиметра. Жидкий ПВХ наносится последовательными слоями — каждый цвет — с высокой точностью — для создания сложных двухмерных или объёмных трёхмерных структур. Контролируемое отверждение обеспечивает строго заданные температурные профили, чтобы затвердить материал и одновременно сплавить все слои в единый гибкий элемент, устраняя внутренние пустоты и слабые межслойные границы, которые могут привести к расслоению. После извлечения из формы герметизация периметральных кромок — термообработкой или химическим герметиком — создаёт непрерывный барьер против влаги. Эти интегрированные процессы совместно предотвращают проникновение воды, отслаивание и сохраняют целостность цвета в течение сотен циклов стирки — гарантируя стабильные эксплуатационные характеристики на объекте, партия за партией.
Подтверждение реальных эксплуатационных характеристик: стандарты испытаний на прочность индивидуальных ПВХ-эмблем
Для подтверждения устойчивости в реальных условиях — от многократной стирки и истирания до продолжительного воздействия УФ-излучения — производители применяют стандартизированные механические, химические и климатические испытания. Эти методики выходят за рамки визуального контроля: они количественно оценивают пределы эксплуатационных характеристик и подтверждают, что состав, адгезия и герметизация соответствуют расчётным параметрам.
Ключевые оценки по отраслевым стандартам включают:
- Стойкость к истиранию (ASTM D4060, абразивный прибор Taber) : имитирует трение о шероховатые поверхности; премиальные ПВХ-эмблемы выдерживают ≥5000 циклов без видимого повреждения поверхности.
- Прочность при растяжении и относительное удлинение (ASTM D412) : гарантирует, что эмблемы устойчивы к разрыву и деформации под механической нагрузкой — особенно важно для конструкций с креплением «липучка».
- Ускоренное УФ-старение (ISO 105-B02 или ксеноновая лампа) : после 1000 часов концентрированного УФ-воздействия высококачественные эмблемы демонстрируют минимальное изменение цвета (ΔE ≤ 2,0), сохраняя внешний вид в течение многих лет эксплуатации на открытом воздухе.
- Стойкость окраски к стирке и цветостойкость при стирке (AATCC 61) : Подтверждает устойчивость к вымыванию пигментов, образованию трещин на поверхности и разрушению матрицы при интенсивных циклах стирки.
- Устойчивость к образованию трещин при изгибе (тесты DeMattia или Bally Flex) : Подтверждает гибкость при низких температурах и контроль миграции пластификаторов — предотвращает появление трещин в условиях ниже нуля.
- Сцепление при отслаивании (для основы с крючками) : Измеряет прочность соединения между ПВХ-основой и слоем крючков, обеспечивая надёжное крепление в течение тысяч циклов зацепления/расцепления.
Эти строго определённые испытания предоставляют командам по закупкам и конечным пользователям объективную и воспроизводимую гарантию того, что индивидуальный ПВХ-значок сохранит структурную целостность, читаемость и яркость цвета на протяжении всего срока службы одежды или оборудования, для идентификации которых он предназначен.
Часто задаваемые вопросы
Вопрос: Почему первичный ПВХ предпочтительнее вторичного ПВХ для значков?
Ответ: Первичный ПВХ имеет однородный состав и контролируемую молекулярную структуру, обеспечивая превосходную прочность на разрыв и стойкость окраски по сравнению со вторичным ПВХ, который может содержать остаточные загрязнения и деградированные полимерные цепи.
В: Какие добавки используются для повышения долговечности ПВХ-нашивок?
О: Для сохранения эластичности, предотвращения термической деградации и снижения ущерба от УФ-излучения применяются такие добавки, как пластификаторы, термостабилизаторы и УФ-ингибиторы, что обеспечивает длительную эксплуатацию.
В: Какой толщины должны быть ПВХ-нашивки для оптимальной долговечности?
О: Оптимальная толщина ПВХ-нашивок составляет от 0,8 до 1,2 мм, что обеспечивает баланс между эластичностью, стойкостью к стирке и сохранением формы.
В: Какие испытания подтверждают долговечность ПВХ-нашивок?
О: Испытания на стойкость к истиранию, прочность при растяжении, воздействие УФ-излучения, стойкость к стирке и растрескивание при изгибе подтверждают долговечность ПВХ-нашивок в реальных условиях эксплуатации.
В: В чём преимущество гибридного субстрата с тканевым армированием?
О: Гибридные субстраты включают тканевое армирование, которое поглощает энергию механических нагрузок и предотвращает расслоение, что делает их идеальными для применений, требующих высокой механической стойкости.
Содержание
- Sostav iz pervichnogo PVKh i inzheneriya dobavok dlya obespecheniya dolgosrochnoy prochnosti
- Оптимизированная многослойная структура и толщина для механической устойчивости
- Точные производственные процессы, гарантирующие стабильное качество индивидуальных ПВХ-эмблем
- Подтверждение реальных эксплуатационных характеристик: стандарты испытаний на прочность индивидуальных ПВХ-эмблем
- Часто задаваемые вопросы