EN
Composition en PVC vierge et ingenierie des additifs pour une durabilite a long terme
Pourquoi le PVC vierge surpasse-t-il le materiau recycle en resistance a la traction et en tenue de la couleur
Le PVC vierge part de chaines polymeres dont le poids moleculaire est precisement controle et dont la distribution est etroite—sans les dommages thermomecaniques inherents au recyclage. Chaque cycle de retraitement provoque une scission des chaines, reduisant la densite d'entrelacement et compromettant la capacite de support de charge. En consequence, la resine vierge offre de maniere constante une resistance a la traction et une allongement a la rupture superieurs—essentiels pour resister aux fissures lors de la flexion, de l'etirement ou de la couture sur l'equipement.
La tenue des couleurs suit le même principe : les matières premières recyclées contiennent des pigments résiduels, des charges et des contaminants en traces qui agissent comme des sites d’initiation de la photo-oxydation. Cela entraîne un décoloration inégale, un écaillage superficiel et un vieillissement prématuré. La composition uniforme du PVC vierge — associée à des pigments sous forme de masterbatch dosés avec précision — garantit une rétention de couleur prévisible et durable, même après de multiples lavages et une exposition intense aux UV, préservant ainsi l’intégrité de la marque sur plusieurs années d’utilisation.
Utilisation stratégique de plastifiants, de stabilisants thermiques et d’inhibiteurs UV dans les formulations personnalisées de patchs en PVC
Le PVC brut est rigide et thermiquement instable. Sa transformation en une solution d’identification durable repose sur une ingénierie ciblée des additifs lors du malaxage. Les plastifiants — qu’il s’agisse d’esters phtalates ou non phtalates — s’intercalent entre les chaînes polymères, abaissant ainsi la température de transition vitreuse afin de conserver la souplesse par basses températures et d’éviter les fissures dues à la flexion. Les stabilisants thermiques, tels que les composés calcium-zinc ou organoétains, neutralisent l’acide chlorhydrique libéré durant le moulage à haute température ; sans eux, une dégradation autocatalytique provoque rapidement un jaunissement et une fragilisation. Les inhibiteurs UV — notamment les absorbeurs à base de benzotriazole et les stabilisants lumineux à base d’amines stériquement empêchées (HALS) — éliminent les radiations nocives avant qu’elles n’entraînent une rupture des chaînes. Ensemble, ce système d’additifs permet aux plaquettes de conserver leur forme, leur couleur et leur résistance pendant plusieurs années d’exposition extérieure, de lavage en machine et de manipulation mécanique.
Structure multicouche optimisée et épaisseur adaptée pour une résilience mécanique
La longévité d’un insigne personnalisé en PVC dépend fortement de sa structure interne. L’épaisseur et la stratification ne sont pas des choix arbitraires : ce sont des paramètres ingénierés qui déterminent la façon dont l’insigne résiste aux contraintes physiques, gère la déformation, répartit les forces et s’oppose à la pénétration environnementale aux interfaces des matériaux.
La fourchette idéale de 0,8 à 1,2 mm : un équilibre entre souplesse, résistance au lavage et maintien de la forme
Une plage d’épaisseur de 0,8 à 1,2 mm représente un équilibre validé empiriquement pour les patchs à base de polymère. En dessous de 0,8 mm, le module de section insuffisant entraîne un recourbement permanent des bords et une déformation de forme inacceptable sous l’agitation du lavage industriel. Au-delà de 1,2 mm, une rigidité à la flexion excessive crée des concentrations locales de contrainte qui initient des microfissures — accélérant ainsi la rupture par fatigue. Dans cette plage optimale, le patch demeure suffisamment souple pour fléchir naturellement avec les substrats en textiles souples, tout en conservant la masse et la stabilité dimensionnelle nécessaires pour une rétention fidèle de la forme au cours de sollicitations mécaniques répétées.
Intégration du support : laminage PVC-sur-PVC contre substrats hybrides renforcés par tissu
Le délaminage à l’interface du substrat reste la principale cause d’échec sur le terrain. La méthode d’intégration du support détermine directement la résilience mécanique finale.
| Type d'intégration | Mécanisme principal d’adhésion | Résultat en résilience mécanique |
|---|---|---|
| Laminage PVC-sur-PVC | Liaison monolithique par fusion thermique | Forme une interface homogène, exempte de vides, offrant une excellente résistance à l’humidité dans des conditions standard de frottement et de flexion. |
| Support hybride renforcé par tissu | Verrouillage mécanique polymère-textile | Une trame textile agit comme une barrière anti-fissuration, reliant la matrice polymère et répartissant la déformation de cisaillement sur des milliers de fibres, empêchant ainsi une délamination catastrophique sur un seul plan sous des charges de traction élevées. |
Pour des applications critiques, telles que l’équipement tactique, le renforcement hybride est supérieur. Le réseau structurel du tissu absorbe et dissipe l’énergie de contrainte qui, autrement, romprait une liaison homogène en PVC uniquement, élevant ainsi le seuil de défaillance fonctionnelle bien au-delà des exigences opérationnelles typiques.
Procédés de fabrication de précision garantissant l’intégrité constante des plaques personnalisées en PVC
moulage 3D, durcissement contrôlé et techniques d’étanchéité des bords pour résister à l’humidité et à la délamination
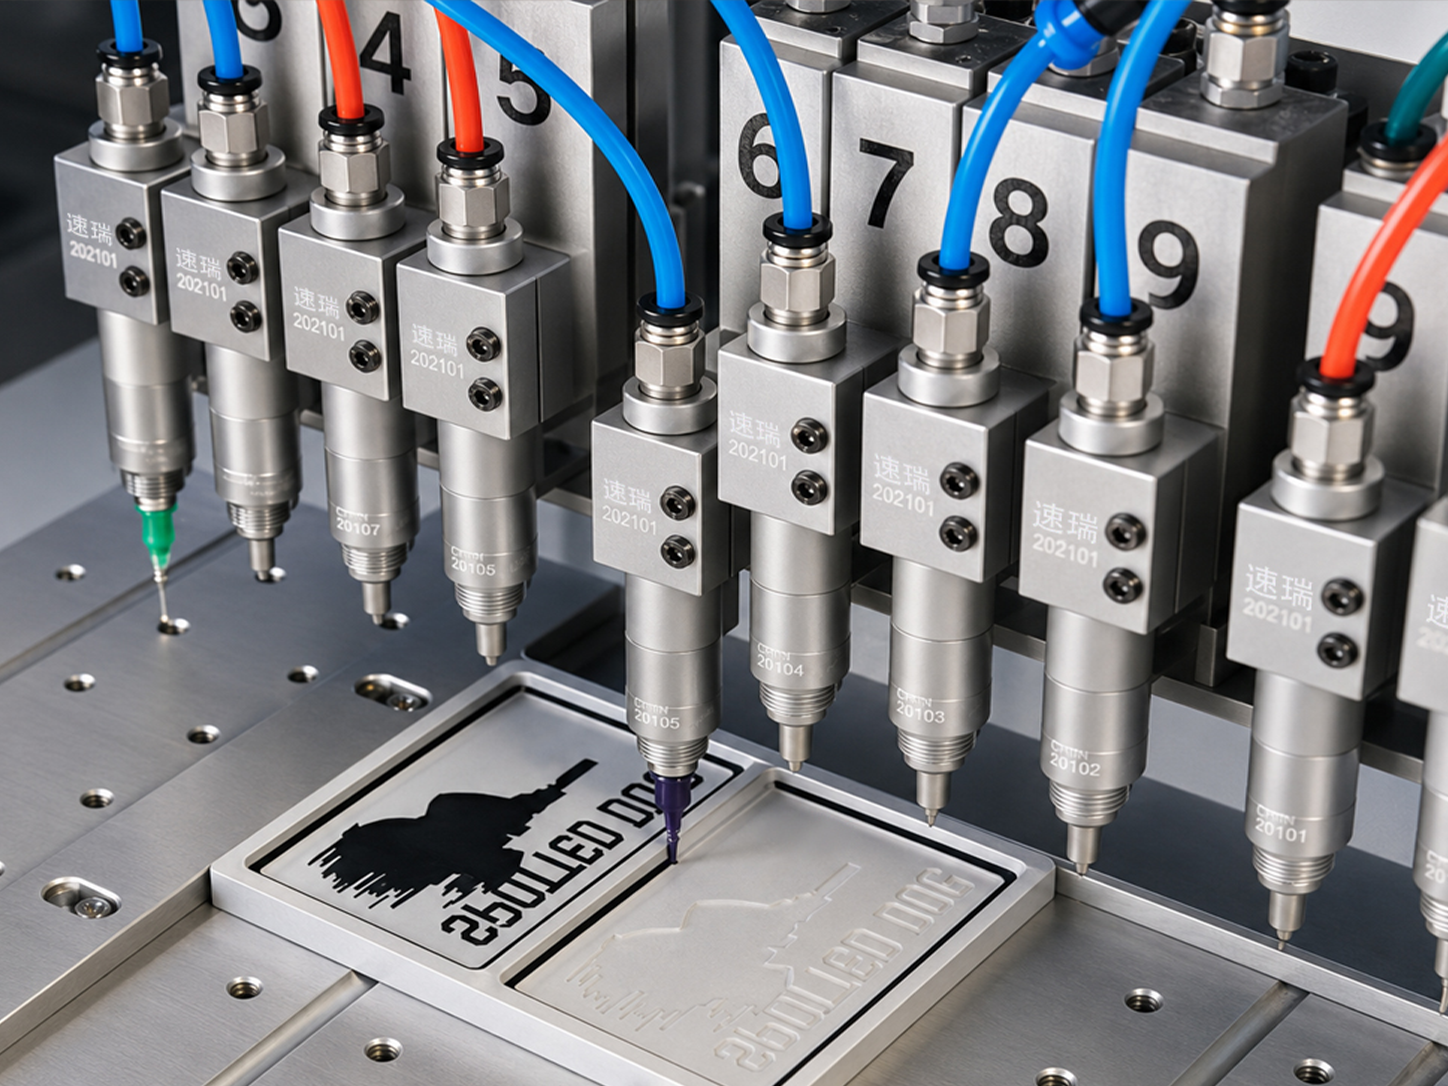
La durabilité commence par une fabrication de précision. Le moulage 3D utilise des outillages conçus à l’aide de logiciels de CAO afin de reproduire avec une fidélité inférieure au millimètre des profondeurs multiples et des surfaces texturées. Du PVC liquide est déposé en couches successives — chaque couleur étant positionnée avec exactitude — pour former des structures complexes en 2D ou en 3D en relief. Un durcissement contrôlé applique des profils thermiques précis afin de solidifier le matériau tout en fusionnant toutes les couches en une seule unité souple, éliminant ainsi les vides internes et les plans d’interface faibles susceptibles de provoquer un délaminage. Après démoulage, l’étanchéité périphérique des bords — obtenue par traitement thermique ou par scellant chimique — crée une barrière continue contre l’humidité. Ces procédés intégrés bloquent collectivement la pénétration d’eau, empêchent le décollement et préservent l’intégrité des couleurs sur des centaines de cycles de lavage — garantissant ainsi des performances constantes sur le terrain, lot après lot.
Validation des performances en conditions réelles : normes d’essai pour la durabilité des badges personnalisés en PVC
Pour valider la résistance dans des conditions réelles—allant des lavages répétés et de l’abrasion à une exposition prolongée aux UV—les fabricants appliquent des essais mécaniques, chimiques et environnementaux normalisés. Ces protocoles vont au-delà d’une simple inspection visuelle : ils quantifient les limites de performance et confirment que la formulation, l’adhérence et l’étanchéité fonctionnent conformément à leur conception.
Les évaluations clés normalisées par l’industrie comprennent :
- Résistance à l’abrasion (ASTM D4060, abrasimètre Taber) : simule le frottement contre des surfaces rugueuses ; les pièces en PVC haut de gamme résistent à ≥ 5 000 cycles sans dégradation visible de la surface.
- Résistance à la traction et allongement à la rupture (ASTM D412) : garantit que les pièces résistent au déchirement et à la déformation sous contrainte mécanique—critère particulièrement essentiel pour les modèles dotés d’un dos velcro.
- Vieillissement accéléré aux UV (ISO 105-B02 ou lampe à arc xénon) : après 1 000 heures d’exposition concentrée aux UV, les pièces haut de gamme présentent un décalage chromatique minimal (ΔE ≤ 2,0), conservant ainsi leur apparence pendant plusieurs années d’utilisation en extérieur.
- Solidité au lavage et solidité des couleurs au lavage (AATCC 61) confirme la résistance à l’écoulement des pigments, aux fissures de surface et à la dégradation de la matrice au cours de cycles de lavage intensifs.
- Résistance à la fissuration par flexion (essais DeMattia ou Bally Flex) valide la souplesse à basse température et le contrôle de la migration des plastifiants — empêchant ainsi l’apparition de fissures dans des environnements inférieurs à zéro degré Celsius.
- Adhérence au décollement (pour le dos crochet) mesure la résistance de la liaison entre la base en PVC et la couche crochets, garantissant une fixation fiable pendant des milliers de cycles d’engagement/désengagement.
Ces essais rigoureusement définis offrent aux équipes achats et aux utilisateurs finaux une assurance objective et reproductible que le badge personnalisé en PVC conservera son intégrité structurelle, sa lisibilité et ses couleurs vives tout au long de la durée de service du vêtement ou de l’équipement qu’il identifie.
Questions fréquemment posées
Q : Pourquoi le PVC vierge est-il supérieur au PVC recyclé pour les badges ?
R : Le PVC vierge possède une composition uniforme et une structure moléculaire contrôlée, ce qui lui confère une résistance à la traction et une tenue des couleurs supérieures à celles du PVC recyclé, susceptible de contenir des contaminants résiduels et des chaînes polymériques dégradées.
Q : Quels additifs sont utilisés pour améliorer la durabilité des badges en PVC ?
R : Des additifs tels que des plastifiants, des stabilisants thermiques et des inhibiteurs UV sont utilisés pour maintenir la souplesse, prévenir la dégradation thermique et atténuer les dommages causés par les UV, garantissant ainsi des performances durables.
Q : Quelle épaisseur un badge en PVC doit-il avoir pour une durabilité optimale ?
R : L’épaisseur optimale des badges en PVC se situe entre 0,8 et 1,2 mm, ce qui équilibre souplesse, résistance au lavage et maintien de la forme.
Q : Quels essais garantissent la longévité des badges en PVC ?
R : Des essais tels que la résistance à l’abrasion, la résistance à la traction, l’exposition aux UV, la tenue au lavage et la fissuration par flexion valident la durabilité des badges en PVC dans des conditions réelles d’utilisation.
Q : Quel est l’avantage d’un substrat hybride renforcé avec tissu ?
R : Les substrats hybrides intègrent un renfort textile qui absorbe l’énergie mécanique et empêche la délamination, ce qui les rend idéaux pour les applications exigeant une grande résilience mécanique.
Table des matières
- Composition en PVC vierge et ingenierie des additifs pour une durabilite a long terme
- Structure multicouche optimisée et épaisseur adaptée pour une résilience mécanique
- Procédés de fabrication de précision garantissant l’intégrité constante des plaques personnalisées en PVC
- Validation des performances en conditions réelles : normes d’essai pour la durabilité des badges personnalisés en PVC
- Questions fréquemment posées