EN
Склад первинного ПВХ і інженерія добавок для тривалої стійкості
Чому первинний ПВХ перевершує вторинний матеріал за межею міцності на розтяг і стійкістю кольору
Первинний ПВХ починається з полімерних ланцюгів, молекулярна маса яких точно контрольована, а їх розподіл — вузький; вони не мають термомеханічних пошкоджень, притаманних переробці. Кожен цикл повторної переробки призводить до розриву ланцюгів, зменшуючи щільність їхнього переплетення й погіршуючи здатність витримувати навантаження. У результаті смола первинного походження забезпечує стабільно вищу межу міцності на розтяг і подовження при розриві — що є критичним для запобігання утворенню тріщин під час згинання, розтягування або пришивання до спорядження.
Стійкість до забарвлення дотримується того самого принципу: вторинна сировина містить залишкові барвники, наповнювачі та слідові забруднювачі, які виступають центрами початку фотоокиснення. Це призводить до нерівномірного випробування кольору, утворення білої крейди на поверхні та передчасного старіння. Однорідний склад первинного ПВХ — у поєднанні з точно дозованими барвниками у вигляді мас-батчу — забезпечує передбачуване й тривале збереження кольору під час багаторазового прання та інтенсивного ультрафіолетового опромінення, зберігаючи цілісність бренду протягом років експлуатації.
Стратегічне використання пластифікаторів, термостабілізаторів та УФ-інгібіторів у спеціальних формулах ПВХ-емблем
Сира ПВХ є жорсткою та термічно нестабільною. Її перетворення на міцне рішення для ідентифікації залежить від цільового інженерного підходу до добавок під час компаундування. Пластифікатори — незалежно від того, чи це фталатні, чи нефталатні естери — проникають між ланцюгами полімеру, знижуючи температуру скловидного переходу, щоб зберегти гнучкість у холодних умовах та запобігти тріщинам, спричиненим згинанням. Теплостабілізатори, такі як сполуки кальцію-цинку або органостану, нейтралізують хлористий водень, що виділяється під час формування при високій температурі; без них автокаталітична деградація швидко призводить до пожовтіння та крихкості. УФ-інгібітори — зокрема поглиначі на основі бензотріазолу та стабілізатори світла на основі затриманих амінів (HALS) — нейтралізують шкідливе випромінювання, перш ніж воно спричинить розрив ланцюгів. Разом ця система добавок забезпечує здатність нашивок зберігати форму, колір і міцність протягом років експлуатації на відкритому повітрі, машинного прання та механічної обробки.
Оптимізована структура шарів та товщина для механічної стійкості
Тривалість експлуатації індивідуально виготовленої ПВХ-емблеми значною мірою залежить від її внутрішньої структури. Товщина та шаруватість — це не довільні рішення, а розраховані параметри, які визначають, як емблема витримує механічні навантаження, керує деформацією, розподіляє силове навантаження та запобігає проникненню зовнішніх чинників на межах матеріальних шарів.
Оптимальний діапазон 0,8–1,2 мм: баланс гнучкості, стійкості до прання та збереження форми
Діапазон товщини 0,8–1,2 мм є емпірично підтвердженим оптимальним рівноважним значенням для полімерних нашивок. При товщині менше 0,8 мм недостатній момент опору перерізу призводить до постійного загинання країв і неприйнятної деформації форми під час промислового прання з інтенсивним перемішуванням. При товщині понад 1,2 мм надмірна жорсткість на згин створює локалізовані концентрації напружень, що спричиняють виникнення мікротріщин — це прискорює втомне руйнування. У цьому оптимальному діапазоні нашивка залишається достатньо гнучкою, щоб природно згинатися разом із м’якими матеріалами основи, водночас зберігаючи масу й розмірну стабільність, необхідні для високоточної збереження форми під повторними механічними навантаженнями.
Інтеграція підкладки: ламінування ПВХ на ПВХ проти гібридних тканинно-підсиленних основ
Розшарування на межі з основою залишається провідною причиною відмов у експлуатації. Спосіб інтеграції підкладки безпосередньо визначає остаточну механічну стійкість.
| Тип інтеграції | Основний механізм зчеплення | Результат механічної стійкості |
|---|---|---|
| Ламінування ПВХ на ПВХ | Монолітне зварювання теплом | Утворює однорідний, безпорожнинний інтерфейс із відмінним опором вологи за стандартних умов тертя та згину. |
| Гібридна основа з тканинним підсиленням | Механічне зчеплення полімеру з текстилем | Текстильна сітка виступає як бар’єр, що запобігає утворенню тріщин, зв’язуючи полімерну матрицю й розподіляючи зсувне навантаження між тисячами волокон — це запобігає катастрофічному одношаровому розшаруванню під високим розтягуючим навантаженням. |
Для завдань критичної важливості, наприклад, тактичного спорядження, гібридне підсилення є кращим рішенням. Структурна решітка тканини поглинає й розсіює енергію напружень, які в іншому разі порвали б однорідне з’єднання лише з ПВХ — це значно підвищує поріг функціонального виходу з ладу понад типові експлуатаційні вимоги.
Точні технології виробництва, що забезпечують стабільну цілісність індивідуальних ПВХ-емблем
об’ємне формування, контрольована полімеризація та методи герметизації країв для забезпечення стійкості до вологи й розшарування
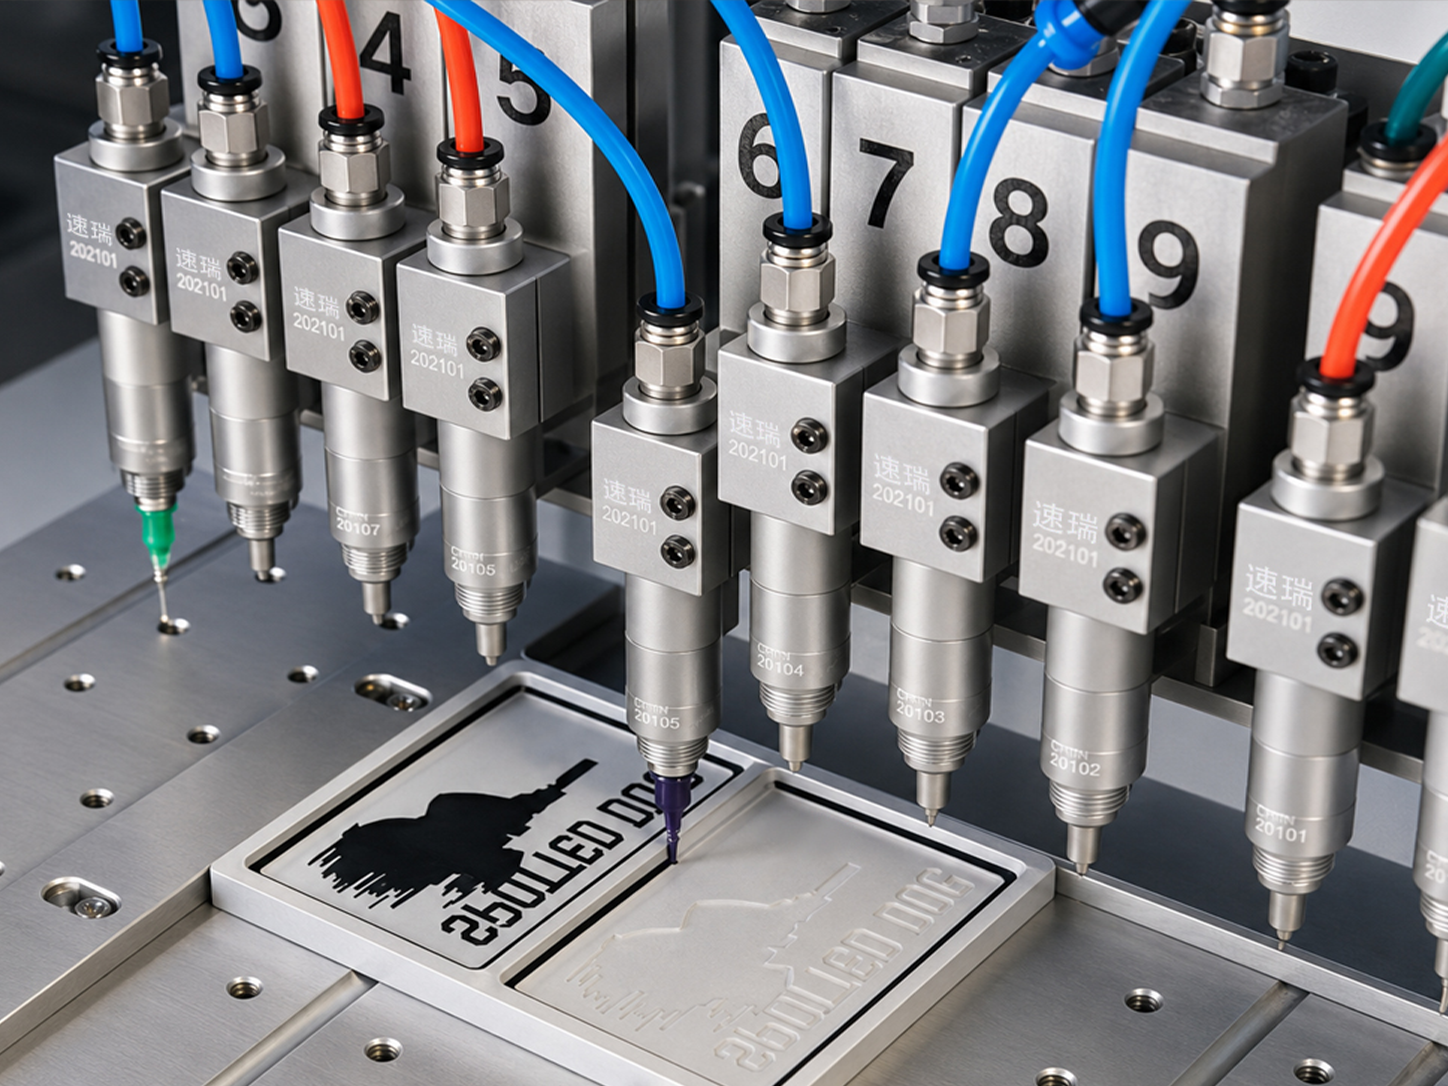
Тривалість експлуатації починається з точного виробництва. 3D-формування використовує інструменти, розроблені за допомогою CAD, щоб точно передавати багаторівневі глибини та текстуровані поверхні з точністю до частин міліметра. Рідкий ПВХ наноситься послідовними шарами — кожен колір розміщується з максимальною точністю — для створення складних двовимірних або об’ємних тривимірних структур. Контрольований процес затвердіння застосовує чітко визначені температурні профілі, щоб загартувати матеріал і одночасно злити всі шари в єдину гнучку одиницю, усуваючи внутрішні порожнини та слабкі межі між шарами, які можуть призвести до розшарування. Після виймання з форми герметизація кромок по периметру — за допомогою термічної обробки або хімічного герметика — створює безперервний бар’єр проти вологи. Ці інтегровані процеси разом забороняють проникнення води, запобігають відшаруванню та зберігають цілісність кольору протягом сотень циклів прання — забезпечуючи стабільну роботу в умовах експлуатації, партія за партією.
Перевірка експлуатаційних характеристик у реальних умовах: стандарти випробувань на тривалість індивідуальних ПВХ-емблем
Щоб підтвердити стійкість у реальних умовах — від багаторазового прання й стирання до тривалого впливу УФ-випромінювання — виробники застосовують стандартизовані механічні, хімічні та екологічні випробування. Ці протоколи виходять за межі візуального огляду й кількісно визначають граничні показники ефективності, а також підтверджують, що склад, з’єднання й герметизація працюють так, як передбачено інженерним проектом.
Основні оцінки, що відповідають галузевим стандартам, включають:
- Стійкість до стирання (ASTM D4060, абразивний прилад Taber) : імітує тертя об шорсткі поверхні; високоякісні ПВХ-емблеми витримують ≥5000 циклів без помітного руйнування поверхні.
- Міцність на розтяг і подовження (ASTM D412) : забезпечує стійкість емблем до розриву й деформації під механічним навантаженням — особливо важливо для конструкцій із фіксацією типу «гачок-петля».
- Прискорене УФ-старіння (ISO 105-B02 або ксенонова лампа) : після 1000 годин концентрованого УФ-впливу емблеми вищого класу демонструють мінімальне зміщення кольору (ΔE ≤ 2,0), зберігаючи зовнішній вигляд протягом багатьох років експлуатації на відкритому повітрі.
- Стійкість до прання та колірна стійкість під час прання (AATCC 61) : Підтверджує стійкість до вимивання пігменту, утворення тріщин на поверхні та руйнування матриці під час інтенсивних циклів прання.
- Стійкість до тріщин при згинанні (тести DeMattia або Bally Flex) : Підтверджує гнучкість при низьких температурах і контроль міграції пластифікаторів — запобігає утворенню тріщин у середовищі з температурою нижче нуля.
- Зчеплення при відшаруванні (для основи типу «гачок») : Вимірює міцність з’єднання між ПВХ-основою та шаром «гачка», забезпечуючи надійне кріплення протягом тисяч циклів зачеплення/розчеплення.
Ці чітко визначені випробування надають командам закупівель та кінцевим користувачам об’єктивну й відтворювану гарантію того, що спеціальна ПВХ-емблема збереже свою структурну цілісність, читабельність і насиченість кольору протягом усього терміну експлуатації одягу або обладнання, яке вона ідентифікує.
ПИТАННЯ ТА ВІДПОВІДІ
П: Чому первинний ПВХ кращий за вторинний ПВХ для емблем?
В: Первинарний ПВХ має однорідний склад і контрольовану молекулярну структуру, що забезпечує вищу межу міцності на розтяг і стійкість кольору порівняно з вторинним ПВХ, який може містити залишкові забруднювачі та деградовані полімерні ланцюги.
П: Які добавки використовують для підвищення міцності ПВХ-наклейок?
В: Для збереження еластичності, запобігання термічному розкладу та зменшення ушкоджень від УФ-випромінювання використовують добавки, такі як пластифікатори, термостабілізатори та УФ-інгібітори, що забезпечує тривалий термін експлуатації.
П: Якою має бути товщина ПВХ-наклейки для оптимальної міцності?
В: Оптимальна товщина ПВХ-наклейок становить 0,8–1,2 мм, що забезпечує баланс між еластичністю, стійкістю до прання та збереженням форми.
П: Які випробування забезпечують довговічність ПВХ-наклейок?
В: Випробування на стійкість до абразивного зносу, розривну міцність, вплив УФ-випромінювання, стійкість до прання та утворення тріщин при згині підтверджують міцність ПВХ-наклейок у реальних умовах експлуатації.
П: Яка перевага гібридної основи з тканинним армуванням?
В: Гібридні основи інтегрують тканинне армування, яке поглинає енергію механічних навантажень і запобігає розшаруванню, що робить їх ідеальними для застосувань, де потрібна висока механічна стійкість.
Зміст
- Склад первинного ПВХ і інженерія добавок для тривалої стійкості
- Оптимізована структура шарів та товщина для механічної стійкості
- Точні технології виробництва, що забезпечують стабільну цілісність індивідуальних ПВХ-емблем
- Перевірка експлуатаційних характеристик у реальних умовах: стандарти випробувань на тривалість індивідуальних ПВХ-емблем
- ПИТАННЯ ТА ВІДПОВІДІ